Gia công thô và gia công tinh khác nhau như thế nào?
Trong ngành cơ khí chế tạo, để tạo ra một chi tiết hoàn chỉnh đạt tiêu chuẩn kỹ thuật, sản phẩm thường phải trải qua nhiều công đoạn gia công khác nhau. Trong đó, gia công thô và gia công tinh là hai bước quan trọng nhất trong quá trình cắt gọt kim loại. Mỗi công đoạn đều có mục đích, đặc điểm và vai trò riêng trong việc tạo ra sản phẩm đạt độ chính xác cao.
Vậy gia công thô và gia công tinh khác nhau như thế nào? Khi nào cần sử dụng từng phương pháp? Bài viết dưới đây, Cosmovina sẽ giúp bạn hiểu rõ sự khác biệt giữa hai hình thức gia công này trong quy trình sản xuất cơ khí.
Gia công thô là gì?
Gia công thô là công đoạn đầu tiên trong quá trình gia công cơ khí, nhằm loại bỏ phần lớn lượng vật liệu dư trên phôi để tạo ra hình dạng cơ bản cho chi tiết.
Ở giai đoạn này, mục tiêu chính không phải là độ chính xác cao mà là bóc tách vật liệu nhanh chóng. Các thông số gia công như lượng ăn dao, tốc độ cắt và chiều sâu cắt thường được thiết lập lớn để tăng năng suất.
Một số đặc điểm nổi bật của gia công thô gồm:
– Loại bỏ lượng vật liệu dư lớn
– Lượng ăn dao sâu
– Tốc độ cắt cao
– Độ chính xác kích thước chưa cao
– Bề mặt chi tiết còn thô, độ nhám lớn
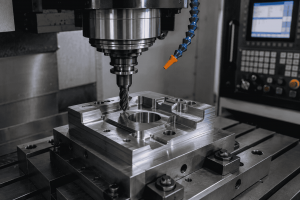
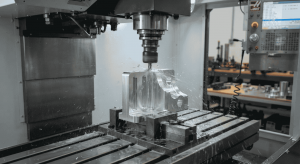
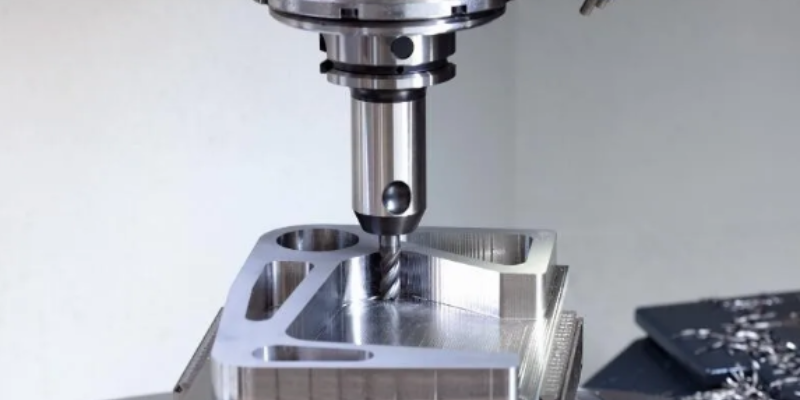
Gia công thô thường được thực hiện trên các loại máy như máy tiện, máy phay, máy bào, máy khoan hoặc máy CNC để tạo hình sơ bộ cho chi tiết.

Gia công tinh là gì?
Sau khi hoàn thành bước gia công thô, chi tiết sẽ được chuyển sang gia công tinh. Đây là công đoạn cuối cùng nhằm đạt độ chính xác kích thước, độ bóng bề mặt và hình dạng theo đúng bản vẽ kỹ thuật.
Trong gia công tinh, lượng vật liệu cần cắt bỏ rất nhỏ. Các thông số cắt như lượng ăn dao và chiều sâu cắt được giảm xuống để đảm bảo độ chính xác cao và bề mặt mịn hơn.
Một số đặc điểm của gia công tinh:
– Lượng dư gia công nhỏ
– Độ chính xác kích thước cao
– Bề mặt chi tiết mịn và ít vết dao
– Tốc độ cắt ổn định
– Dao cắt yêu cầu độ sắc bén cao
Các phương pháp gia công tinh phổ biến bao gồm tiện tinh, phay tinh, mài, doa, đánh bóng hoặc gia công CNC chính xác.

Sự khác nhau giữa gia công thô và gia công tinh
Mặc dù đều là các bước trong quá trình gia công cơ khí, nhưng gia công thô và gia công tinh có nhiều điểm khác biệt rõ rệt. Dưới đây là những tiêu chí so sánh quan trọng:
1. Mục đích gia công
– Gia công thô: Loại bỏ phần lớn vật liệu dư và tạo hình sơ bộ cho chi tiết.
– Gia công tinh: Hoàn thiện chi tiết để đạt kích thước và độ chính xác theo yêu cầu kỹ thuật.
Nói cách khác, gia công thô là bước tạo hình, còn gia công tinh là bước hoàn thiện sản phẩm.
2. Độ chính xác
Đây là yếu tố khác biệt rõ ràng nhất giữa hai phương pháp.
– Gia công thô: Sai số kích thước tương đối lớn, chưa yêu cầu độ chính xác cao.
– Gia công tinh: Sai số rất nhỏ, đảm bảo đúng kích thước và dung sai của bản vẽ kỹ thuật.
Trong nhiều ngành như chế tạo máy, sản xuất khuôn mẫu hoặc linh kiện cơ khí chính xác, gia công tinh đóng vai trò cực kỳ quan trọng.
3. Độ nhám bề mặt
Bề mặt chi tiết sau khi gia công thô thường có độ nhám cao, còn nhiều vết dao cắt.
Trong khi đó, gia công tinh sẽ giúp:
– Làm mịn bề mặt
– Giảm độ nhám
– Tăng tính thẩm mỹ
– Tăng khả năng lắp ghép chính xác giữa các chi tiết
Nhờ vậy, sản phẩm sau gia công tinh có thể đáp ứng các yêu cầu kỹ thuật và chất lượng cao hơn.
4. Lượng ăn dao và chiều sâu cắt
Thông số cắt trong hai công đoạn này cũng khác nhau rõ rệt:
| Tiêu chí | Gia công thô | Gia công tinh |
|---|---|---|
| Lượng ăn dao | Lớn | Nhỏ |
| Chiều sâu cắt | Sâu | Nông |
| Mục tiêu | Loại bỏ vật liệu nhanh | Đạt độ chính xác cao |
Điều này giúp gia công thô tối ưu năng suất, còn gia công tinh tối ưu chất lượng sản phẩm.
5. Tốc độ gia công
Gia công thô thường có tốc độ cắt cao để loại bỏ vật liệu nhanh chóng. Tuy nhiên, do lực cắt lớn nên máy móc cần có độ cứng vững tốt.
Ngược lại, gia công tinh có thể sử dụng tốc độ cắt ổn định và chính xác hơn nhằm đảm bảo bề mặt gia công mịn và không bị sai lệch kích thước.
6. Yêu cầu đối với dụng cụ cắt
Dao cắt dùng trong hai công đoạn cũng có sự khác biệt:
– Gia công thô: Dao cần độ bền cao để chịu lực cắt lớn.
– Gia công tinh: Dao cần độ sắc bén và chính xác để tạo bề mặt mịn.
Trong nhiều trường hợp, các loại dao hợp kim cứng hoặc dao phủ TiN, TiAlN được sử dụng để tăng tuổi thọ và hiệu quả gia công.
Vai trò của hai công đoạn trong quy trình sản xuất cơ khí
Trong sản xuất cơ khí, gia công thô và gia công tinh không thể tách rời mà luôn bổ trợ cho nhau.
Gia công thô giúp:
– Loại bỏ phần lớn vật liệu dư
– Tạo hình cơ bản cho chi tiết
– Giảm khối lượng gia công ở các bước sau
– Tăng năng suất sản xuất
Gia công tinh giúp:
– Đạt độ chính xác kích thước
– Tạo bề mặt mịn và đẹp
– Đảm bảo khả năng lắp ráp chính xác
– Nâng cao chất lượng sản phẩm
Sự kết hợp giữa hai công đoạn này giúp tối ưu cả năng suất lẫn chất lượng trong sản xuất cơ khí.
Khi nào cần gia công bán tinh?
Ngoài gia công thô và gia công tinh, trong nhiều trường hợp còn có thêm gia công bán tinh.
Đây là bước trung gian nhằm:
– Điều chỉnh kích thước sau khi gia công thô
– Chuẩn bị bề mặt cho gia công tinh
– Giảm sai số trước khi hoàn thiện
Gia công bán tinh thường được sử dụng trong các chi tiết yêu cầu độ chính xác cao hoặc kích thước phức tạp.
Có thể thấy rằng gia công thô và gia công tinh là hai công đoạn quan trọng trong quy trình sản xuất cơ khí. Gia công thô giúp loại bỏ lượng vật liệu dư lớn và tạo hình sơ bộ cho chi tiết, trong khi gia công tinh đảm nhiệm vai trò hoàn thiện kích thước và bề mặt sản phẩm.
Việc kết hợp hợp lý hai phương pháp này không chỉ giúp tăng hiệu quả sản xuất, mà còn đảm bảo chất lượng và độ chính xác của sản phẩm cơ khí. Vì vậy, trong các dây chuyền sản xuất hiện đại, việc tối ưu quy trình giữa gia công thô và gia công tinh luôn là yếu tố quan trọng để nâng cao năng suất và giảm chi phí sản xuất.