Dung Sai Trong Gia Công Cơ Khí Là Gì? Cách Đọc Và Áp Dụng Đúng Tiêu Chuẩn
Dung sai trong gia công cơ khí là yếu tố quan trọng quyết định độ chính xác của chi tiết. Hiểu đúng dung sai giúp kiểm soát chất lượng và đảm bảo các bộ phận lắp ráp chính xác.
1. Dung sai trong gia công cơ khí là gì?
Dung sai trong gia công cơ khí là khoảng sai lệch cho phép của một kích thước so với kích thước danh nghĩa được thiết kế. Trong thực tế, máy móc rất khó tạo ra mọi chi tiết có kích thước tuyệt đối chính xác. Quá trình cắt gọt luôn tồn tại những sai lệch nhất định do máy, dao cụ, vật liệu và điều kiện gia công. Vì vậy, bản vẽ kỹ thuật thường quy định một giới hạn sai lệch cho phép. Nếu kích thước thực tế nằm trong giới hạn này, chi tiết vẫn được xem là đạt yêu cầu.
Ví dụ, một trục có kích thước danh nghĩa 20 mm. Bản vẽ có thể quy định giới hạn cho phép quanh kích thước này. Nếu kích thước thực tế nằm ngoài giới hạn, chi tiết có thể không đảm bảo khả năng lắp ráp hoặc hoạt động theo thiết kế. Dung sai vì thế không có nghĩa là sản phẩm được phép làm sai tùy ý. Đây là giới hạn kỹ thuật được xác định dựa trên chức năng của chi tiết.
2. Vì sao dung sai quan trọng trong gia công cơ khí?
Dung sai giúp xác định mức độ chính xác cần đạt trong quá trình sản xuất. Đây là cơ sở để người thợ lựa chọn phương pháp gia công và kiểm tra sản phẩm. Nếu dung sai quá rộng, chi tiết có thể không đảm bảo khả năng lắp ráp. Hai bộ phận cần liên kết có thể bị lỏng hoặc không lắp được.
Ngược lại, dung sai quá chặt sẽ yêu cầu độ chính xác gia công cao hơn. Điều này có thể làm tăng thời gian sản xuất và chi phí gia công. Việc xác định dung sai phù hợp giúp cân bằng giữa chất lượng và chi phí. Những chi tiết quan trọng sẽ được kiểm soát chặt hơn.
Trong sản xuất hàng loạt, dung sai còn giúp các chi tiết có thể thay thế cho nhau. Doanh nghiệp không cần điều chỉnh thủ công từng sản phẩm sau khi gia công. Đây là yếu tố đặc biệt quan trọng đối với các ngành sản xuất máy móc và thiết bị công nghiệp.
3. Các khái niệm cần biết khi đọc dung sai
Để đọc bản vẽ chính xác, người gia công cần hiểu một số khái niệm cơ bản.
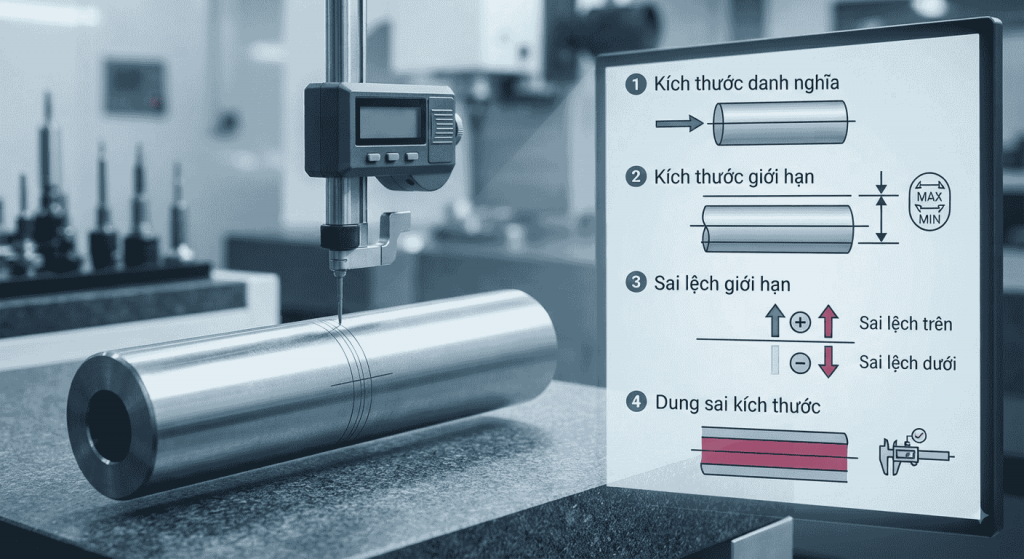
Kích thước danh nghĩa: Kích thước danh nghĩa là kích thước được sử dụng làm cơ sở để xác định kích thước của chi tiết. Ví dụ, bản vẽ ghi kích thước 50 mm thì 50 mm là kích thước danh nghĩa.
Kích thước giới hạn: Kích thước giới hạn là hai giá trị xác định phạm vi cho phép của kích thước thực tế. Giới hạn trên là kích thước lớn nhất được chấp nhận. Giới hạn dưới là kích thước nhỏ nhất được chấp nhận.
Sai lệch giới hạn: Sai lệch giới hạn thể hiện mức chênh lệch giữa kích thước giới hạn và kích thước danh nghĩa. Có hai giá trị cần quan tâm là sai lệch trên và sai lệch dưới.Thông qua hai giá trị này, người gia công có thể xác định phạm vi kích thước được phép.
Dung sai kích thước: Dung sai là khoảng cách giữa giới hạn trên và giới hạn dưới. Có thể hiểu đơn giản rằng dung sai càng nhỏ thì yêu cầu về độ chính xác càng cao. Tuy nhiên, dung sai nhỏ không phải lúc nào cũng cần thiết. Giá trị này phải phù hợp với chức năng thực tế của chi tiết.
4. Cách đọc dung sai trên bản vẽ cơ khí
Khi đọc bản vẽ, trước tiên cần xác định kích thước danh nghĩa. Sau đó, kiểm tra các giá trị sai lệch được ghi kèm. Ví dụ, một kích thước có thể được thể hiện dưới dạng:
50 ± 0,05 mm
Điều này có nghĩa kích thước danh nghĩa là 50 mm. Sai lệch cho phép là cộng hoặc trừ 0,05 mm. Như vậy, kích thước thực tế được chấp nhận nằm trong khoảng 49,95 đến 50,05 mm.
Một cách ghi khác có thể sử dụng hai sai lệch riêng biệt:
50 +0,02 / -0,01 mm
Trong trường hợp này, giới hạn trên là 50,02 mm. Giới hạn dưới là 49,99 mm. Người kiểm tra cần đối chiếu kích thước thực tế với hai giới hạn này để xác định chi tiết đạt hay không đạt.
5. Dung sai kích thước có những dạng nào?
Dung sai có thể được thể hiện theo nhiều cách trên bản vẽ. Việc hiểu từng dạng giúp hạn chế sai sót khi gia công.
Dung sai đối xứng: Dung sai đối xứng có cùng giá trị sai lệch ở hai phía của kích thước danh nghĩa.
Ví dụ: 30 ± 0,02 mm
=> Kích thước cho phép nằm trong khoảng từ 29,98 đến 30,02 mm. Dạng này thường dễ đọc và dễ kiểm tra vì giới hạn sai lệch được phân bố đều.
Dung sai một phía: Dung sai một phía chỉ cho phép sai lệch về một hướng.
Ví dụ: 30 +0,03 / 0 mm
=> Kích thước thực tế có thể nằm từ 30 đến 30,03 mm. Dạng dung sai này được sử dụng khi chức năng chi tiết yêu cầu kích thước chỉ được phép thay đổi theo một hướng.
Dung sai hai phía không đối xứng: Một số kích thước có sai lệch trên và dưới khác nhau.
Ví dụ: 30 +0,02 / -0,01 mm
=> Kích thước thực tế có thể nằm trong khoảng 29,99 đến 30,02 mm. Cách ghi này cho phép nhà thiết kế kiểm soát kích thước theo yêu cầu cụ thể của chi tiết.
6. Dung sai lắp ghép trong gia công cơ khí
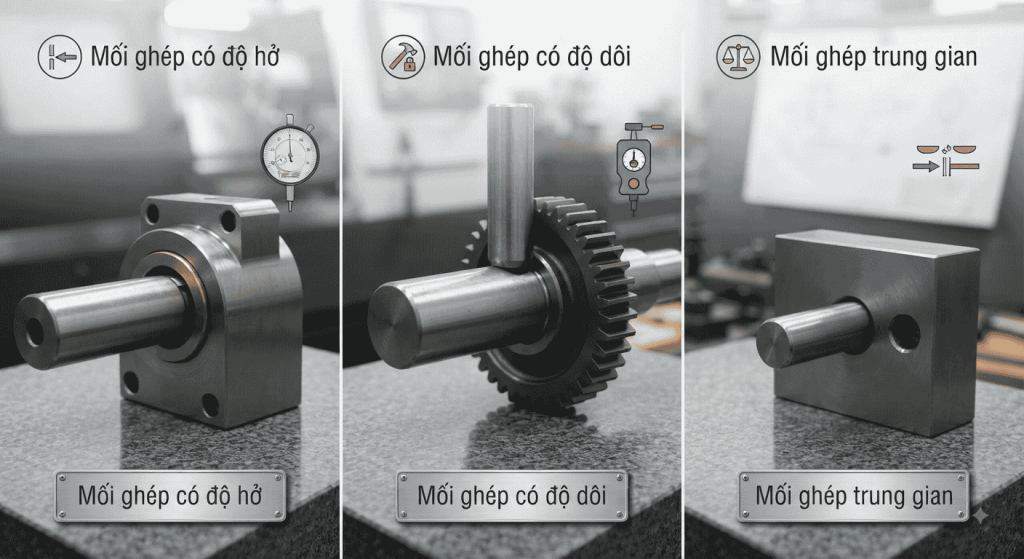
Đối với các chi tiết cần lắp với nhau, dung sai có vai trò đặc biệt quan trọng. Một trục và một lỗ có thể có cùng kích thước danh nghĩa. Tuy nhiên, giới hạn dung sai của chúng sẽ quyết định cách hai chi tiết kết hợp. Tùy yêu cầu, mối ghép có thể tạo ra độ hở, độ dôi hoặc trạng thái trung gian.
Mối ghép có độ hở: Mối ghép có độ hở cho phép hai chi tiết chuyển động tương đối với nhau. Loại này thường được sử dụng với các bộ phận cần xoay hoặc trượt. Khi thiết kế, độ hở phải đủ để chi tiết hoạt động nhưng không được quá lớn.
Mối ghép có độ dôi: Mối ghép có độ dôi tạo ra sự ép chặt giữa hai chi tiết. Loại này thường được sử dụng khi cần cố định các bộ phận với nhau. Quá trình gia công cần kiểm soát kích thước chính xác để tránh lực ép quá lớn hoặc quá nhỏ.
Mối ghép trung gian: Mối ghép trung gian nằm giữa hai dạng trên. Tùy sai lệch thực tế, mối ghép có thể tạo độ hở nhỏ hoặc độ dôi nhỏ. Loại này phù hợp với những trường hợp cần sự cân bằng giữa khả năng lắp ráp và độ ổn định.
7. Tiêu chuẩn dung sai trong gia công cơ khí
Trong sản xuất cơ khí, dung sai thường được quy định dựa trên các hệ thống tiêu chuẩn kỹ thuật. Một hệ thống phổ biến là ISO 286, được sử dụng để xác định dung sai và sai lệch giới hạn cho các kích thước tuyến tính.
Các ký hiệu như H, h, g, f hoặc các cấp dung sai IT có thể xuất hiện trên bản vẽ. Chữ cái thể hiện vị trí của vùng dung sai so với kích thước danh nghĩa. Cấp IT thể hiện mức độ dung sai.
Cấp dung sai càng chính xác thì phạm vi sai lệch càng nhỏ. Tuy nhiên, gia công ở cấp chính xác cao thường yêu cầu máy móc và quy trình kiểm soát tốt hơn. Doanh nghiệp cần xác định tiêu chuẩn đang áp dụng trước khi đọc và triển khai bản vẽ.
8. Cách áp dụng dung sai trong quá trình gia công
Dung sai cần được tính đến ngay từ bước chuẩn bị sản xuất. Không nên chờ đến khi hoàn thiện chi tiết mới tiến hành kiểm tra.
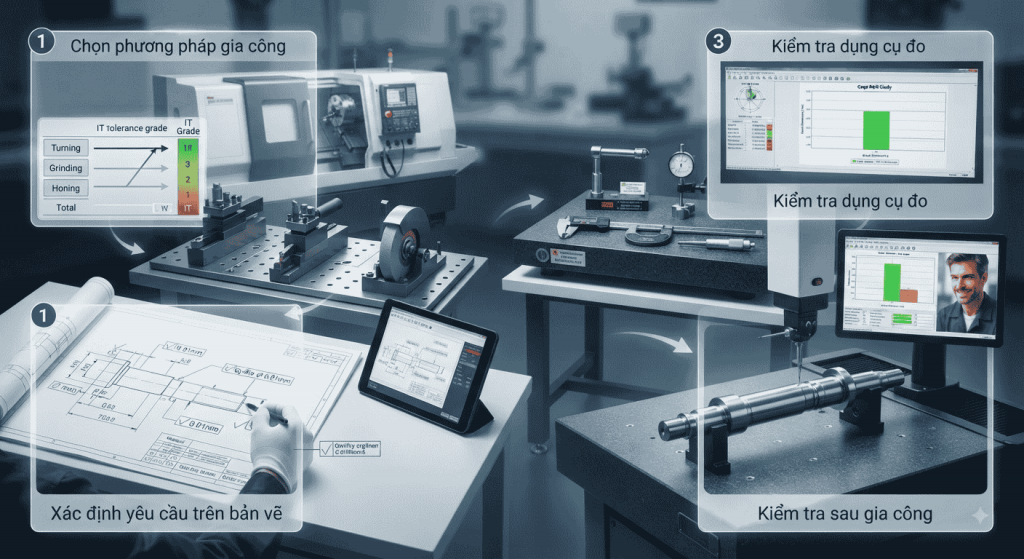
Xác định yêu cầu trên bản vẽ: Trước tiên, cần đọc toàn bộ bản vẽ kỹ thuật. Ngoài kích thước, cần chú ý vật liệu, dung sai, phương pháp gia công và yêu cầu bề mặt. Những thông tin này đều ảnh hưởng đến quá trình sản xuất.
Chọn phương pháp gia công: Phương pháp gia công phải phù hợp với cấp chính xác yêu cầu. Tiện, phay, khoan, doa và mài có khả năng đáp ứng những mức dung sai khác nhau. Với chi tiết yêu cầu độ chính xác cao, cần chọn phương pháp phù hợp ngay từ đầu.
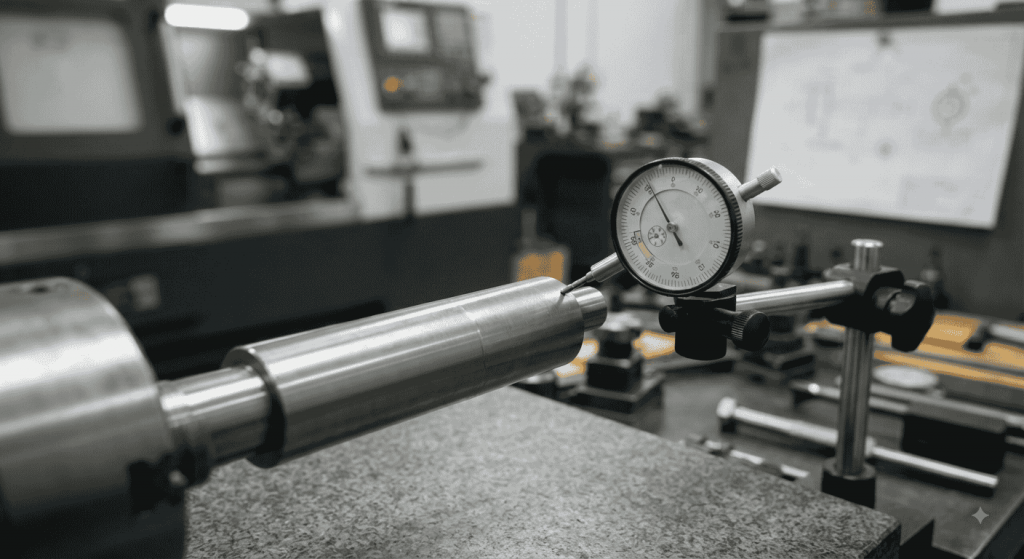
Kiểm tra dụng cụ đo: Dụng cụ đo phải đáp ứng cấp chính xác cần kiểm tra. Thước cặp phù hợp với nhiều phép đo thông thường. Với yêu cầu cao hơn, có thể sử dụng panme hoặc thiết bị đo chuyên dụng. Dụng cụ cũng cần được kiểm tra và hiệu chuẩn định kỳ.
Kiểm tra sau gia công: Sau khi hoàn thành, cần đo kích thước thực tế và đối chiếu với giới hạn cho phép. Nếu kích thước vượt dung sai, phải xử lý theo quy trình kiểm soát chất lượng. Việc kiểm tra sớm giúp phát hiện và khắc phục sai lệch kịp thời.
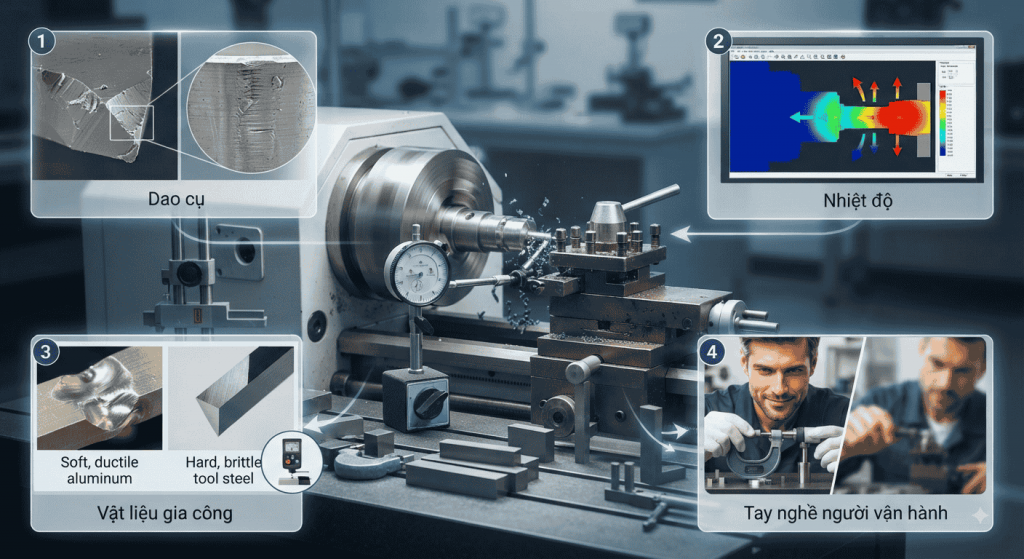
9. Những yếu tố ảnh hưởng đến dung sai gia công
Dung sai thực tế của chi tiết có thể bị ảnh hưởng bởi nhiều yếu tố khác nhau.
Độ chính xác của máy: Máy công cụ có độ chính xác thấp sẽ khó đáp ứng những dung sai quá chặt. Độ rơ, độ rung hoặc sai số của hệ thống truyền động đều có thể ảnh hưởng đến kích thước gia công.
Dao cụ: Dao bị mòn có thể khiến kích thước chi tiết thay đổi. Khi gia công hàng loạt, tình trạng này cần được theo dõi thường xuyên. Việc lựa chọn dao phù hợp cũng ảnh hưởng đến độ ổn định của kích thước.
Vật liệu gia công: Mỗi loại vật liệu có đặc tính cơ học khác nhau. Độ cứng và khả năng biến dạng có thể ảnh hưởng đến quá trình cắt gọt. Vì vậy, chế độ gia công cần được điều chỉnh theo vật liệu thực tế.
Nhiệt độ: Nhiệt sinh ra trong quá trình gia công có thể khiến chi tiết hoặc máy bị giãn nở. Với những chi tiết yêu cầu độ chính xác cao, kiểm soát nhiệt độ là yếu tố cần được quan tâm.
Tay nghề người vận hành: Kỹ thuật vận hành ảnh hưởng trực tiếp đến khả năng duy trì kích thước trong quá trình gia công. Người vận hành cần hiểu bản vẽ, thiết lập máy đúng và kiểm tra kích thước theo quy trình.
Câu hỏi thường gặp về dung sai trong gia công cơ khí
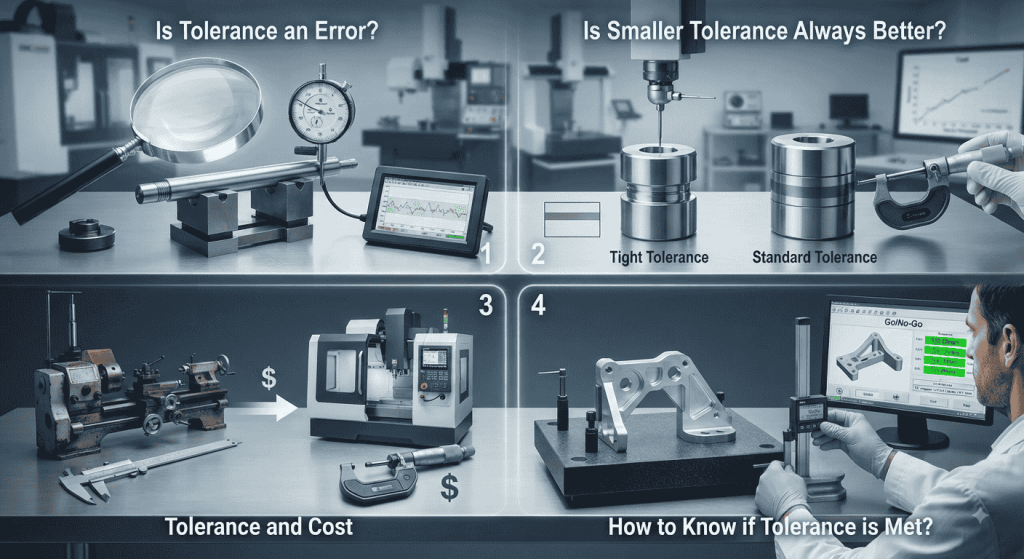
1. Dung sai trong gia công cơ khí có phải là sai số không?
Dung sai không phải một sai số cụ thể. Đây là khoảng giới hạn sai lệch được phép của kích thước. Sai số là mức chênh lệch giữa kích thước thực tế và giá trị tham chiếu. Dung sai xác định phạm vi sai số có thể được chấp nhận.
2. Dung sai càng nhỏ có phải càng tốt không?
Không phải trong mọi trường hợp. Dung sai nhỏ chỉ cần thiết khi chức năng chi tiết yêu cầu độ chính xác cao. Nếu đặt dung sai quá chặt cho một chi tiết thông thường, chi phí gia công có thể tăng mà không mang lại lợi ích thực tế.
3. Dung sai ảnh hưởng thế nào đến giá gia công?
Dung sai càng chặt thường yêu cầu máy, dao, quy trình và thiết bị đo chính xác hơn. Điều này có thể làm tăng thời gian gia công và chi phí kiểm tra. Vì vậy, dung sai cần được xác định hợp lý ngay từ thiết kế.
4. Làm sao biết chi tiết có đạt dung sai?
Cần đo kích thước thực tế bằng dụng cụ phù hợp. Sau đó, so sánh kết quả với giới hạn trên và giới hạn dưới. Nếu kích thước nằm trong phạm vi cho phép, chi tiết đạt yêu cầu về kích thước đó.
Lưu ý khi đọc và áp dụng dung sai
Khi nhận bản vẽ, cần kiểm tra đầy đủ kích thước và ký hiệu dung sai trước khi gia công. Không nên tự ý thay đổi dung sai nếu chưa có sự xác nhận từ bộ phận thiết kế hoặc kỹ thuật.
Với các chi tiết lắp ghép, cần xem xét đồng thời dung sai của cả hai bộ phận. Chỉ kiểm tra riêng từng chi tiết có thể chưa đủ để đánh giá khả năng lắp ráp.Ngoài kích thước, cũng cần chú ý đến độ phẳng, độ tròn, độ vuông góc và các yêu cầu hình học khác nếu bản vẽ có quy định. Việc hiểu đúng dung sai giúp giảm sản phẩm lỗi và hạn chế tình trạng phải gia công lại.
Xem thêm
Tiêu Chuẩn Gia Công Cơ Khí Chính Xác Cần Biết
Ứng dụng gia công cơ khí chính xác là gì
Dung sai trong gia công cơ khí là cơ sở quan trọng để kiểm soát độ chính xác của chi tiết. Việc xác định dung sai phù hợp giúp đảm bảo khả năng lắp ráp, chức năng sản phẩm và hiệu quả sản xuất. Để áp dụng chính xác, cần hiểu kích thước danh nghĩa, giới hạn trên, giới hạn dưới và các dạng dung sai thường gặp. Đồng thời, người gia công phải biết đọc đúng ký hiệu trên bản vẽ. Dung sai không nên đặt quá chặt hoặc quá rộng một cách tùy ý. Giá trị phù hợp phải xuất phát từ yêu cầu thực tế của từng chi tiết và mối ghép.
Nếu doanh nghiệp cần gia công các chi tiết yêu cầu độ chính xác cao, việc lựa chọn đơn vị có máy móc phù hợp và quy trình kiểm soát chất lượng là rất quan trọng. Bên mình chuyên cung cấp dịch vụ gia công cơ khí, hỗ trợ gia công theo bản vẽ và yêu cầu kỹ thuật của từng sản phẩm. Doanh nghiệp có thể liên hệ với COSMO VIỆT NAM để được tư vấn phương án gia công phù hợp.