Tiêu Chuẩn Gia Công Cơ Khí Chính Xác Cần Biết
Tiêu chuẩn gia công cơ khí chính xác giúp xác định mức độ đạt yêu cầu của từng chi tiết. Các tiêu chí thường dựa trên bản vẽ và yêu cầu kỹ thuật. Kích thước chỉ là một phần trong quá trình đánh giá chất lượng. Doanh nghiệp còn phải kiểm tra dung sai và độ chính xác hình học.Độ nhám bề mặt cũng ảnh hưởng đến khả năng lắp ráp và vận hành. Ngoài ra, vật liệu và tình trạng bề mặt cũng cần được kiểm soát. Một quy trình đánh giá đúng giúp phát hiện sai lệch ngay từ đầu. Doanh nghiệp cũng hạn chế được chi phí sửa chữa và gia công lại.
Bài viết dưới đây tập trung vào các tiêu chí quan trọng nhất. Nội dung cũng phân tích phương pháp kiểm tra phù hợp cho từng yêu cầu.
1. Tiêu chuẩn gia công cơ khí chính xác là gì?
Tiêu chuẩn gia công cơ khí chính xác là cơ sở đánh giá chất lượng chi tiết. Các tiêu chuẩn xác định giới hạn kỹ thuật mà sản phẩm cần đáp ứng. Mỗi chi tiết có thể có yêu cầu khác nhau về độ chính xác. Yêu cầu này thường được thể hiện trực tiếp trên bản vẽ kỹ thuật.
Bản vẽ có thể quy định kích thước và dung sai cho từng vị trí. Các ký hiệu hình học cũng thể hiện yêu cầu về hình dạng. Độ nhám bề mặt thường được ghi tại những khu vực cần kiểm soát. Vật liệu cũng phải đúng chủng loại theo yêu cầu thiết kế.
Việc đánh giá cần dựa trên tổng thể các tiêu chí. Một chi tiết đạt kích thước chưa chắc đã đạt toàn bộ yêu cầu. Ví dụ, kích thước lỗ có thể đạt nhưng vị trí lại bị lệch. Khi đó, chi tiết vẫn có thể không lắp ráp được.
Vì vậy, kiểm tra chất lượng cần được thực hiện theo quy trình thống nhất. Cách làm này giúp kết quả đánh giá chính xác và dễ truy xuất.
2. Các tiêu chí đánh giá chất lượng gia công cơ khí
2.1. Độ chính xác kích thước
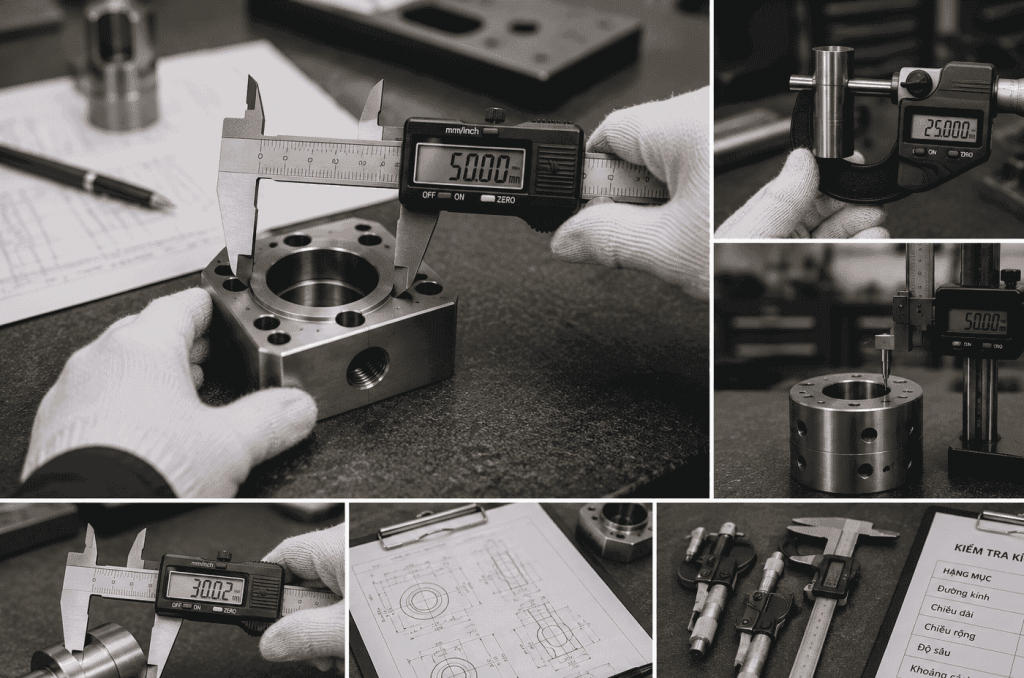
Độ chính xác kích thước là tiêu chí quan trọng khi kiểm tra chi tiết. Mỗi kích thước trên bản vẽ đều có giới hạn sai lệch cho phép.
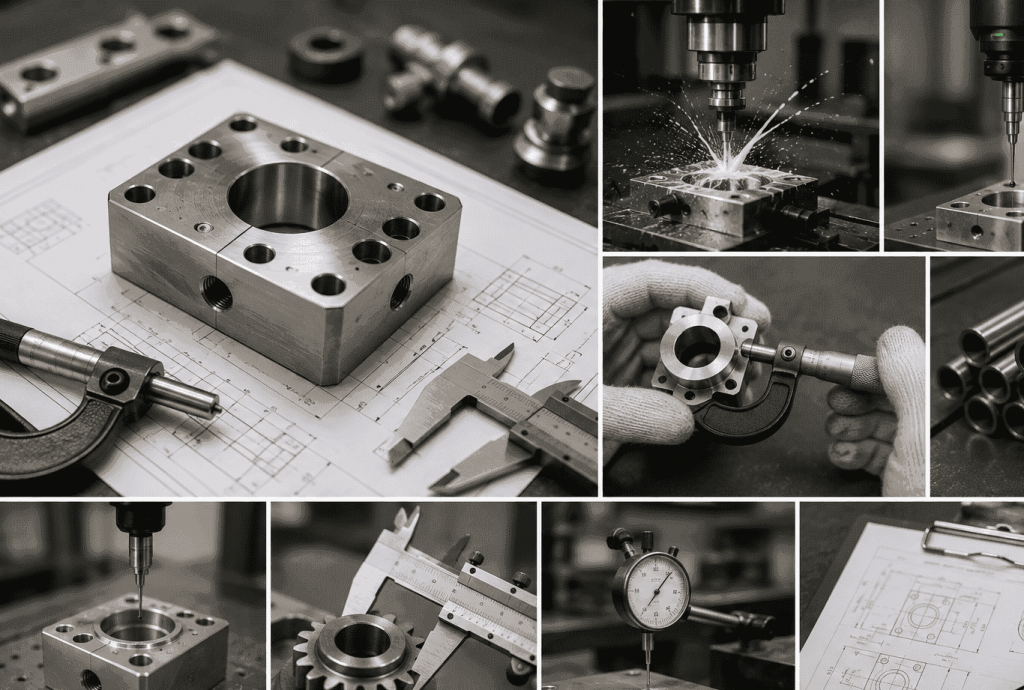
Kỹ thuật viên cần đo thực tế rồi đối chiếu với bản vẽ kỹ thuật. Các thông số thường gồm đường kính, chiều dài và chiều rộng.
Với chi tiết yêu cầu cao, dụng cụ đo phải có độ chính xác tương ứng. Thước cặp phù hợp với nhiều phép đo thông dụng trong sản xuất.
Panme thường được sử dụng khi cần kiểm tra kích thước chính xác hơn. Với chi tiết phức tạp, doanh nghiệp có thể dùng thiết bị đo chuyên dụng.
Nếu kết quả vượt giới hạn, chi tiết có thể không đạt yêu cầu. Vì vậy, kích thước cần được kiểm tra tại những công đoạn quan trọng.
2.2. Dung sai gia công
Dung sai thể hiện mức sai lệch được phép quanh kích thước danh nghĩa. Đây là yếu tố quan trọng trong đánh giá độ chính xác gia công.
Dung sai càng nhỏ thì yêu cầu đối với quá trình sản xuất càng cao. Máy móc và dụng cụ đo cũng phải đáp ứng độ chính xác tương ứng.
Một số hệ thống tiêu chuẩn quy định cấp dung sai cho kích thước. ISO 286 là tài liệu thường được tham khảo trong lĩnh vực này.
Khi kiểm tra, kỹ thuật viên cần xác định giới hạn trên và dưới. Kết quả đo sau đó được so sánh với hai giới hạn này.
Không nên chỉ nhìn vào kích thước danh nghĩa khi đánh giá sản phẩm. Một sai lệch nhỏ vẫn có thể khiến chi tiết không đạt.
2.3. Độ chính xác hình học
Độ chính xác hình học phản ánh hình dạng thực tế của chi tiết. Tiêu chí này đặc biệt quan trọng với các bề mặt lắp ghép.
Các yêu cầu phổ biến gồm độ phẳng và độ thẳng. Ngoài ra còn có độ tròn, độ trụ và độ vuông góc.
Độ song song cũng thường được kiểm soát trên các chi tiết máy. Với chi tiết quay, độ đồng tâm và độ đảo rất đáng chú ý.
ISO 1101 cung cấp hệ thống ký hiệu liên quan đến dung sai hình học. Kỹ thuật viên cần đọc đúng ký hiệu trên bản vẽ.
Một chi tiết có kích thước đạt vẫn có thể bị loại. Nguyên nhân có thể đến từ sai lệch hình học vượt mức cho phép.
2.4. Độ nhám bề mặt
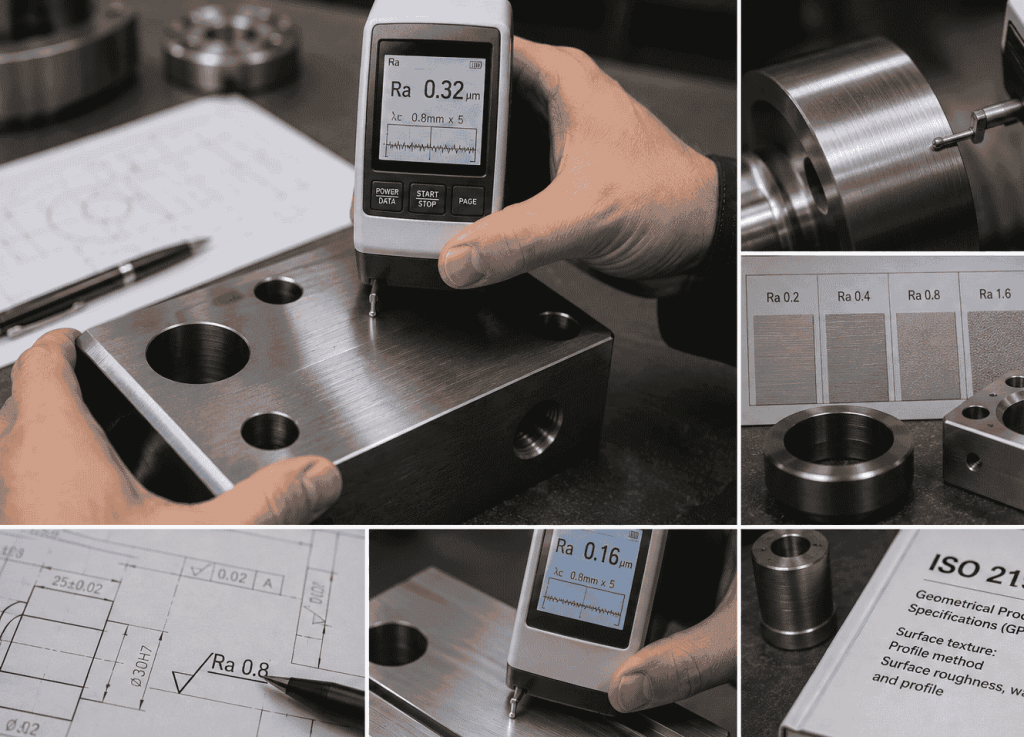
Độ nhám phản ánh mức độ gồ ghề của bề mặt sau gia công. Thông số này ảnh hưởng trực tiếp đến ma sát và khả năng lắp ghép.
Bề mặt yêu cầu cao thường cần gia công tinh hoặc mài. Một số sản phẩm còn cần đánh bóng để đạt yêu cầu đặc biệt.
Ra là thông số thường được sử dụng để đánh giá độ nhám. Giá trị yêu cầu cần được xác định theo bản vẽ kỹ thuật.
ISO 21920 liên quan đến việc xác định đặc tính bề mặt. Phương pháp đo cần được lựa chọn phù hợp với yêu cầu sản phẩm.
2.5. Độ chính xác vị trí
Vị trí lỗ và rãnh ảnh hưởng trực tiếp đến khả năng lắp ráp. Sai lệch vị trí có thể khiến hai chi tiết không thể kết nối.
Kỹ thuật viên cần xác định vị trí thực tế của từng đặc tính. Kết quả sau đó được so sánh với yêu cầu thiết kế.
Các chi tiết có nhiều lỗ thường yêu cầu kiểm tra vị trí nghiêm ngặt. Khuôn mẫu và linh kiện máy thường thuộc nhóm này.
Máy đo tọa độ có thể hỗ trợ kiểm tra những yêu cầu phức tạp. Thiết bị giúp xác định vị trí với độ chính xác cao.
2.6. Chất lượng vật liệu
Vật liệu đầu vào ảnh hưởng trực tiếp đến chất lượng thành phẩm. Sai vật liệu có thể khiến sản phẩm không đạt yêu cầu sử dụng.
Chủng loại vật liệu cần đúng với yêu cầu trên bản vẽ. Một số sản phẩm còn yêu cầu kiểm soát độ cứng hoặc trạng thái nhiệt luyện.
Doanh nghiệp nên kiểm tra chứng từ vật liệu trước khi sản xuất. Việc này giúp hạn chế rủi ro ngay từ công đoạn đầu.
Vật liệu có độ cứng khác nhau sẽ có khả năng gia công khác nhau. Vì vậy, chế độ cắt cũng cần được điều chỉnh phù hợp.
3. Các phương pháp kiểm tra chất lượng gia công cơ khí
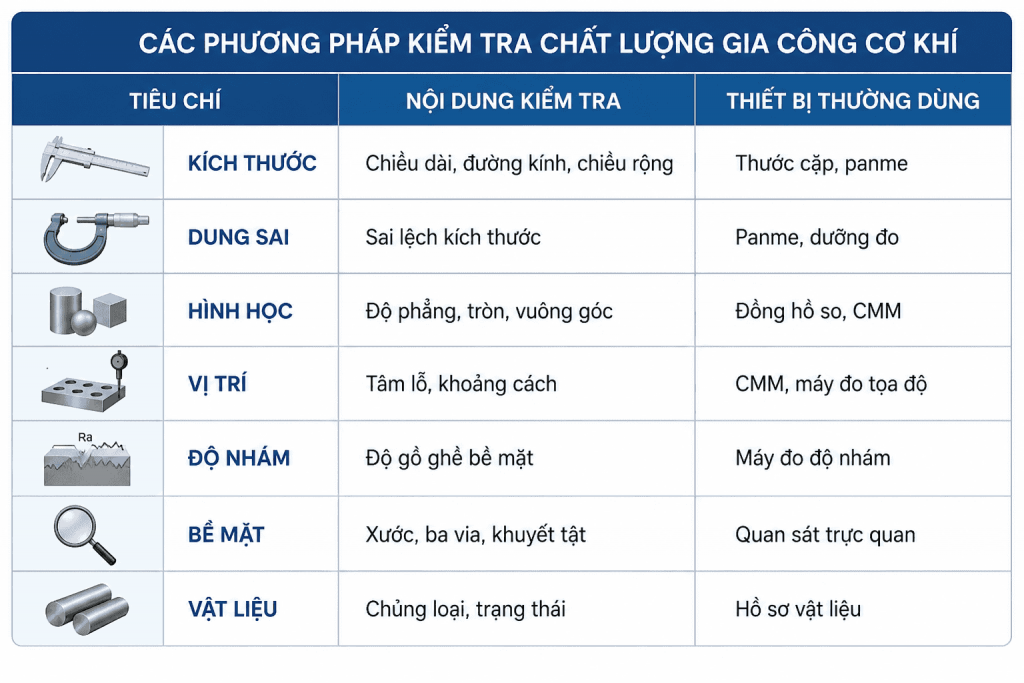
Đánh giá chất lượng cần kết hợp nhiều phương pháp kiểm tra. Mỗi phương pháp phù hợp với một nhóm yêu cầu kỹ thuật.
3.1. Kiểm tra kích thước bằng dụng cụ đo
Thước cặp là dụng cụ phổ biến trong kiểm tra cơ khí. Thiết bị phù hợp với nhiều kích thước cơ bản trên chi tiết.
Panme thường được dùng khi yêu cầu độ chính xác cao hơn. Người đo cần giữ bề mặt tiếp xúc sạch trước khi đo.
Lực đo cũng cần được kiểm soát để hạn chế sai số. Kết quả nên được ghi nhận ngay sau mỗi lần đo.
3.2. Kiểm tra hình học bằng đồng hồ so
Đồng hồ so phù hợp với nhiều phép kiểm tra hình học. Thiết bị thường được kết hợp cùng bàn máp hoặc đồ gá.
Phương pháp này có thể kiểm tra độ đảo và độ phẳng. Kỹ thuật viên cần thiết lập điểm chuẩn trước khi thực hiện.
Độ chính xác kết quả phụ thuộc vào cách gá đặt chi tiết. Vì vậy, quá trình định vị phải được thực hiện cẩn thận.
3.3. Kiểm tra bằng máy CMM
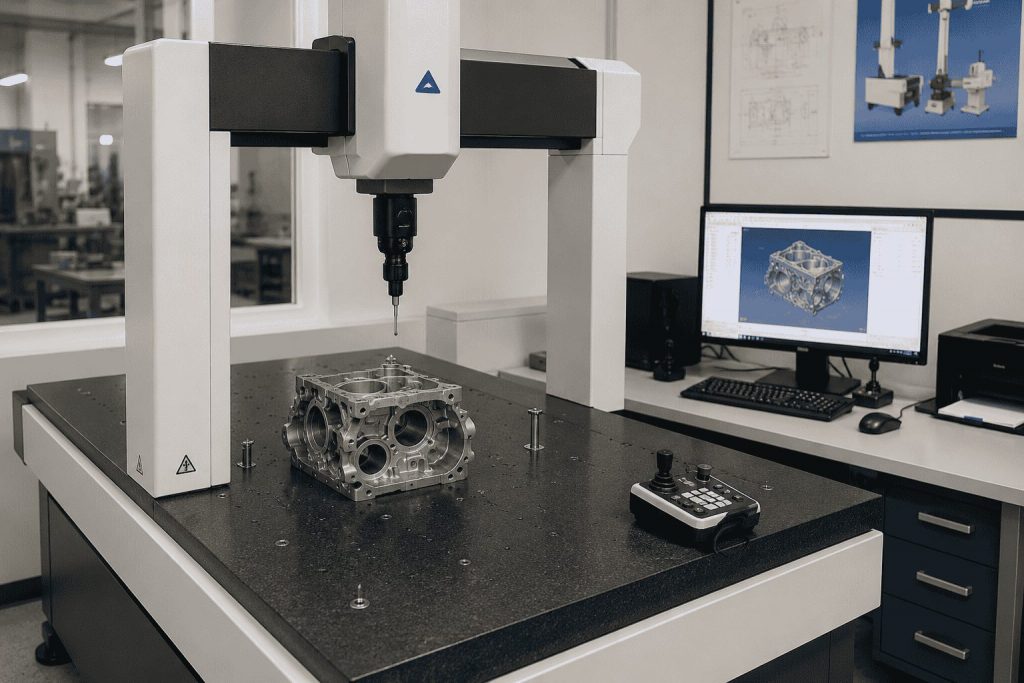
CMM là thiết bị đo tọa độ có độ chính xác cao. Máy có thể kiểm tra nhiều đặc tính trên cùng một chi tiết.
Thiết bị phù hợp với sản phẩm có hình dạng phức tạp. CMM cũng hỗ trợ kiểm tra dung sai hình học và vị trí.
Kết quả đo có thể được lưu lại dưới dạng báo cáo. Điều này giúp doanh nghiệp dễ dàng truy xuất dữ liệu chất lượng.
4. Quy trình đánh giá chất lượng chi tiết cơ khí
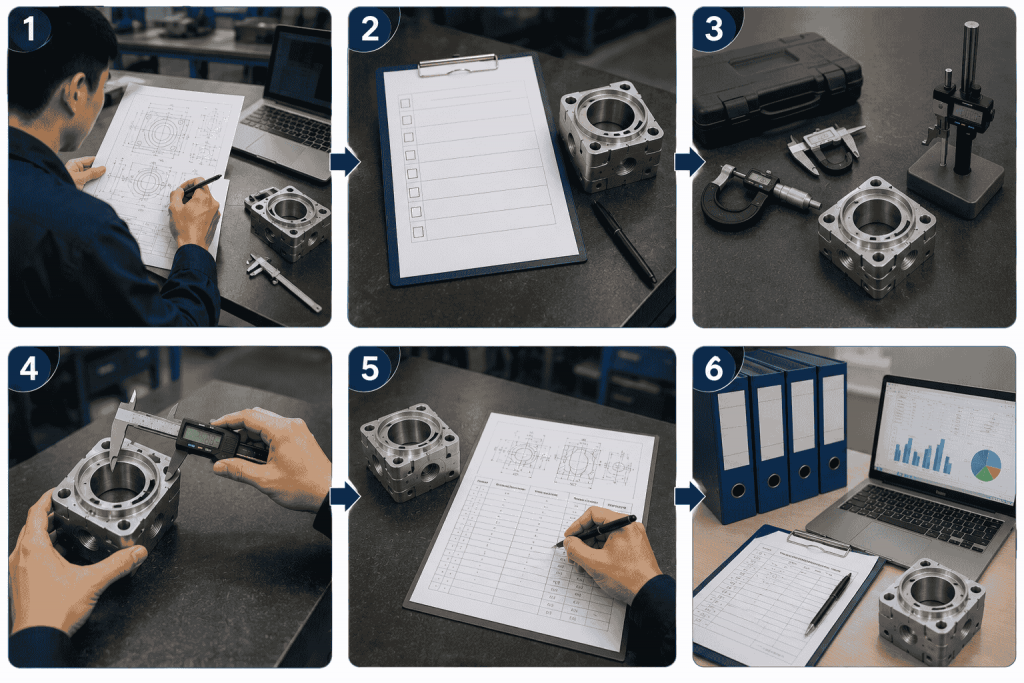
Một quy trình kiểm tra khoa học giúp hạn chế sai sót. Doanh nghiệp nên thực hiện kiểm tra theo từng bước rõ ràng.
Bước 1: Phân tích bản vẽ kỹ thuật
Trước tiên, kỹ thuật viên cần đọc toàn bộ bản vẽ sản phẩm. Các kích thước và yêu cầu đặc biệt cần được xác định.
Dung sai và ký hiệu hình học cũng phải được phân tích. Những vị trí quan trọng cần được đánh dấu trước khi đo.
Bước 2: Xác định tiêu chí kiểm tra
Tiếp theo, cần xác định từng thông số cần kiểm tra. Các tiêu chí gồm kích thước và dung sai.
Độ nhám và hình học cũng cần được đưa vào danh sách. Việc xác định trước giúp tránh bỏ sót yêu cầu.
Bước 3: Chuẩn bị thiết bị đo
Thiết bị đo phải phù hợp với yêu cầu kỹ thuật. Dụng cụ cũng cần được kiểm tra tình trạng trước khi sử dụng.
Các thiết bị đo cần được hiệu chuẩn theo quy định. Điều này giúp kết quả đo có độ tin cậy cao hơn.
Bước 4: Tiến hành đo kiểm
Kỹ thuật viên thực hiện đo theo phương pháp đã xác định. Kết quả cần được ghi chép đầy đủ và rõ ràng.
Với các kích thước quan trọng, nên thực hiện nhiều lần đo. Cách này giúp hạn chế ảnh hưởng của sai số ngẫu nhiên.
Bước 5: Đối chiếu kết quả
Kết quả đo được so sánh với yêu cầu trên bản vẽ. Những thông số vượt giới hạn cần được đánh dấu.
Nếu sản phẩm không đạt, cần xác định nguyên nhân cụ thể. Không nên chỉ loại bỏ sản phẩm mà bỏ qua nguyên nhân lỗi.
Bước 6: Lập hồ sơ chất lượng
Kết quả kiểm tra cần được lưu lại trong hồ sơ QC. Hồ sơ giúp doanh nghiệp theo dõi chất lượng từng lô sản phẩm.
Dữ liệu cũng hỗ trợ phân tích lỗi trong những lần sản xuất sau. Đây là cơ sở quan trọng để cải tiến quy trình.
5. Những yếu tố ảnh hưởng đến chất lượng gia công.
5.1. Máy CNC và độ ổn định thiết bị
Máy CNC ảnh hưởng trực tiếp đến độ chính xác của chi tiết. Máy có độ ổn định cao giúp giảm sai số trong quá trình gia công.
Các bộ phận chuyển động cần được kiểm tra thường xuyên. Hệ thống trục và bàn máy cũng phải được bảo trì đúng lịch.
Khi máy bị sai lệch, kích thước sản phẩm có thể thay đổi. Vì vậy, bảo trì là một phần quan trọng trong kiểm soát chất lượng.
5.2. Dao cụ và thông số cắt
Dao bị mòn có thể làm thay đổi kích thước sản phẩm. Chất lượng bề mặt cũng giảm khi lưỡi cắt không còn ổn định.
Tốc độ cắt và lượng chạy dao cần phù hợp với vật liệu. Chiều sâu cắt cũng cần được xác định theo từng nguyên công.
Việc quản lý tuổi thọ dao giúp quá trình sản xuất ổn định hơn. Doanh nghiệp nên xây dựng kế hoạch thay dao phù hợp.
5.3. ,Đồ gá và phương pháp định vị
Đồ gá giúp giữ phôi ổn định trong quá trình gia công. Đồ gá không chắc chắn có thể gây sai lệch vị trí.
Lực kẹp quá lớn cũng có thể làm biến dạng phôi. Vì vậy, phương pháp định vị cần được tính toán phù hợp.
Đồ gá chính xác giúp giảm thời gian căn chỉnh máy. Đồng thời, sản phẩm giữa các chu kỳ cũng có độ đồng đều cao hơn.
5.4.Tay nghề kỹ thuật viên
Nhân sự có kinh nghiệm thường phát hiện lỗi sớm hơn. Kỹ thuật viên cũng cần hiểu rõ bản vẽ và thiết bị đo.
Khả năng đọc dung sai giúp hạn chế sai sót trong sản xuất. Kỹ năng xử lý máy cũng ảnh hưởng đến độ ổn định gia công.
Doanh nghiệp nên đào tạo nhân sự theo từng nhóm công việc. Việc này giúp nâng cao tính đồng nhất trong quá trình sản xuất.

6. Làm thế nào để nâng cao chất lượng gia công?
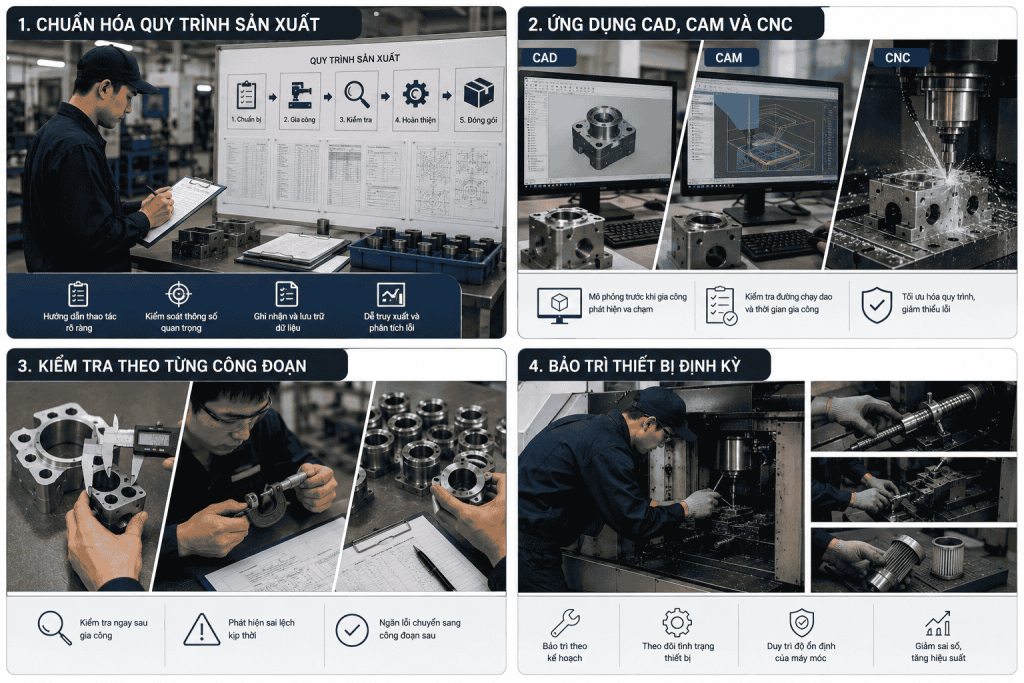
Chuẩn hóa quy trình sản xuất: Mỗi công đoạn cần có hướng dẫn thao tác rõ ràng. Các thông số quan trọng cần được kiểm soát và ghi nhận. Quy trình chuẩn giúp giảm phụ thuộc vào kinh nghiệm cá nhân. Doanh nghiệp cũng dễ xác định nguyên nhân khi xảy ra lỗi.
Ứng dụng CAD, CAM và CNC: CAD hỗ trợ xây dựng bản vẽ và mô hình sản phẩm chính xác. CAM giúp chuyển thiết kế thành chương trình gia công phù hợp. CNC giúp duy trì độ lặp lại giữa các sản phẩm. Ba công nghệ này tạo thành chuỗi sản xuất có tính liên kết cao. Việc mô phỏng trước khi gia công cũng giúp hạn chế lỗi. Doanh nghiệp có thể phát hiện va chạm hoặc sai đường chạy dao.
Kiểm tra theo từng công đoạn: Không nên chờ đến cuối quy trình mới kiểm tra sản phẩm. Kiểm tra từng công đoạn giúp phát hiện sai lệch sớm. Những kích thước quan trọng nên được kiểm tra ngay sau gia công. Cách này hạn chế lỗi tiếp tục chuyển sang công đoạn sau.
Bảo trì thiết bị định kỳ: Máy móc cần được bảo trì theo kế hoạch cụ thể. Các bộ phận quan trọng cần được theo dõi tình trạng thường xuyên. Bảo trì tốt giúp duy trì độ ổn định của thiết bị. Điều này cũng góp phần giảm sai số trong quá trình sản xuất.
7. Khi nào cần kiểm tra 100% sản phẩm?
Không phải mọi sản phẩm đều cần kiểm tra toàn bộ. Hình thức kiểm tra cần dựa trên mức độ rủi ro.
Các chi tiết quan trọng thường yêu cầu kiểm tra nghiêm ngặt hơn. Linh kiện ảnh hưởng đến an toàn cũng cần kiểm soát chặt chẽ.
Với sản xuất hàng loạt, doanh nghiệp có thể kết hợp lấy mẫu. Phương pháp này giúp cân bằng giữa chất lượng và chi phí.
Tuy nhiên, những kích thước quan trọng vẫn cần được theo dõi thường xuyên. Dữ liệu sản xuất sẽ giúp xác định tần suất kiểm tra phù hợp.
Câu hỏi thường gặp
1. Tiêu chuẩn nào quan trọng nhất khi đánh giá gia công cơ khí?
Không có một tiêu chuẩn duy nhất phù hợp cho mọi chi tiết. Yêu cầu cần dựa trên chức năng và bản vẽ sản phẩm.
2. Dung sai có quyết định chất lượng gia công không?
Dung sai là tiêu chí rất quan trọng trong kiểm tra kích thước. Tuy nhiên, chất lượng còn phụ thuộc vào nhiều yếu tố khác.
3. Độ nhám có ảnh hưởng đến khả năng lắp ráp không?
Có, độ nhám ảnh hưởng đến ma sát và độ kín của bề mặt. Mỗi vị trí sẽ có yêu cầu độ nhám khác nhau.
4. Có cần sử dụng máy CMM cho mọi chi tiết không?
Không, CMM phù hợp với những yêu cầu đo phức tạp hoặc độ chính xác cao. Dụng cụ đo cần được chọn theo từng trường hợp.
5. Làm sao giảm tỷ lệ sản phẩm không đạt?
Doanh nghiệp nên kiểm soát từ bản vẽ đến thành phẩm. Kiểm tra từng công đoạn cũng giúp phát hiện lỗi sớm hơn.
Xem thêm
Ứng dụng gia công cơ khí chính xác là gì
Các Loại Máy Gia Công Cơ Khí Chính Xác Phổ Biến Hiện Nay
Tiêu chuẩn gia công cơ khí chính xác là nền tảng để kiểm soát chất lượng chi tiết. Các tiêu chí quan trọng gồm kích thước, dung sai và độ chính xác hình học. Độ nhám bề mặt và vị trí cũng cần được kiểm tra phù hợp. Vật liệu đầu vào phải đúng chủng loại và yêu cầu kỹ thuật. Chất lượng sản phẩm còn phụ thuộc vào máy CNC và dao cụ. Đồ gá và tay nghề kỹ thuật viên cũng ảnh hưởng đáng kể. Doanh nghiệp nên xây dựng quy trình kiểm tra từ bản vẽ đến thành phẩm. Mỗi công đoạn cần có tiêu chí và phương pháp đo cụ thể.
Kiểm soát tốt giúp giảm sản phẩm lỗi và chi phí gia công lại. Đồng thời, doanh nghiệp có thể duy trì chất lượng ổn định hơn. Nếu cần xây dựng bộ tiêu chí kiểm tra cho từng chi tiết, hãy bắt đầu từ bản vẽ. Sau đó, lựa chọn dụng cụ đo phù hợp với từng yêu cầu kỹ thuật.