Tìm hiểu các dạng tiện trục, tiện côn và tiện mặt đầu trong cơ khí chế tạo
Trong ngành cơ khí chế tạo, việc gia công chính xác các chi tiết kim loại đóng vai trò vô cùng quan trọng, không chỉ đảm bảo tính năng vận hành mà còn ảnh hưởng đến tuổi thọ và độ bền của sản phẩm. Một trong những phương pháp gia công phổ biến và hiệu quả nhất chính là tiện với ba dạng tiện cơ bản thường gặp là tiện trục, tiện côn và tiện mặt đầu
Mỗi dạng tiện này có những đặc điểm, quy trình và ứng dụng khác nhau, tùy thuộc vào yêu cầu kỹ thuật và loại chi tiết cần gia công. Việc hiểu rõ về từng dạng tiện sẽ giúp các kỹ sư, thợ gia công lựa chọn phương pháp phù hợp, tối ưu hóa quá trình sản xuất và đảm bảo chất lượng sản phẩm. Trong bài viết này, cùng Cosmovina tìm hiểu về các dạng tiện này và những ứng dụng đặc thù của chúng trong ngành cơ khí chế tạo
1. Khái niệm về các dạng tiện phổ biến
Tiện là phương pháp cắt gọt kim loại trong đó phôi quay quanh trục chính, còn dao tiện di chuyển tịnh tiến theo phương song song hoặc vuông góc với trục của chi tiết để tạo hình. Tùy thuộc vào mục tiêu gia công, người ta chia tiện thành nhiều dạng khác nhau. Trong đó, ba dạng cơ bản và phổ biến nhất là tiện trục (tiện ngoài), tiện côn và tiện mặt đầu
Mỗi dạng tiện đều có những đặc điểm, nguyên lý hoạt động, công dụng và kỹ thuật vận hành riêng. Dưới đây là phần phân tích chi tiết từng dạng tiện để giúp bạn đọc có cái nhìn toàn diện hơn

Khái niệm về các dạng tiện phổ biến
=> Xem thêm: Gia công cơ khí
2. Tìm hiểu các dạng tiện trục, tiện côn và tiện mặt đầu trong cơ khí chế tạo
Trong quá trình gia công cơ khí, tiện là một phương pháp quan trọng giúp tạo ra các chi tiết chính xác và đạt độ hoàn thiện cao. Việc tìm hiểu các dạng tiện như tiện trục, tiện côn và tiện mặt đầu không chỉ giúp người thợ lựa chọn đúng phương pháp gia công mà còn góp phần nâng cao hiệu quả sản xuất và chất lượng sản phẩm. Mỗi dạng tiện có đặc điểm riêng về cấu tạo, quy trình thao tác cũng như phạm vi ứng dụng phù hợp với từng loại chi tiết cụ thể trong cơ khí chế tạo
2.1. Tiện trục
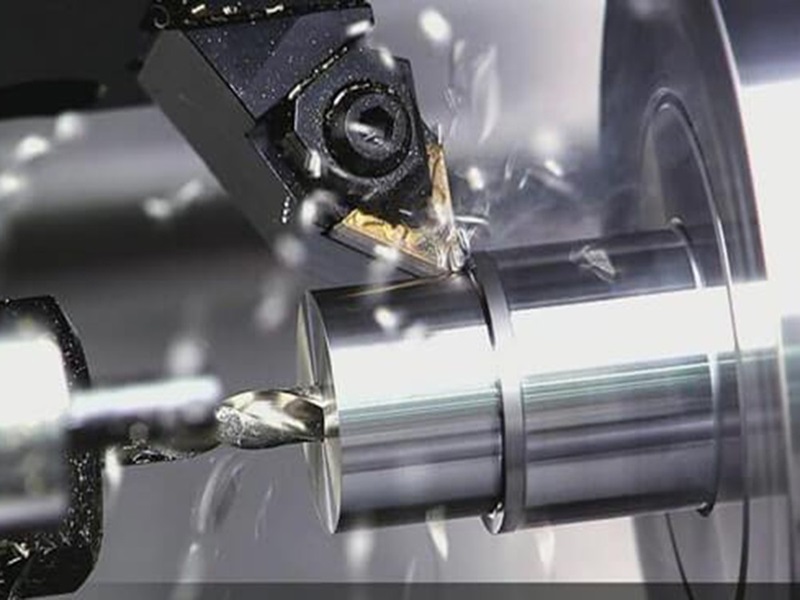
– Tiện trục hay còn gọi là tiện ngoài là quá trình dùng dao tiện để gia công các bề mặt ngoài của phôi nhằm đạt được kích thước và độ nhẵn mong muốn. Đây là dạng tiện thông dụng nhất và thường được sử dụng để chế tạo trục, ống, vòng hoặc các chi tiết dạng trụ tròn
– Phôi được gá chặt vào mâm cặp, quay quanh trục chính, trong khi dao tiện tiến dọc theo trục của chi tiết, cắt bỏ lớp vật liệu bên ngoài. Người thợ có thể thực hiện tiện trục với các bước cắt thô, bán tinh và tinh để đạt đến kích thước và độ bóng bề mặt yêu cầu
– Tiện trục thường được thực hiện trên máy tiện vạn năng hoặc máy tiện CNC, tùy thuộc vào yêu cầu về độ chính xác và số lượng sản phẩm
Đặc điểm kỹ thuật của tiện trục:
– Trong quá trình tiện trục, dao tiện di chuyển song song với trục quay của chi tiết
– Góc cắt, tốc độ quay, lượng chạy dao và chiều sâu cắt là những yếu tố cần được điều chỉnh phù hợp để đảm bảo chất lượng gia công
– Các loại dao tiện dùng cho tiện trục có thể là dao tiện phải, dao tiện trái hoặc dao tiện chính giữa, được chế tạo từ hợp kim cứng hoặc gắn mảnh dao cắt carbide
– Với chi tiết dài, cần sử dụng chống tâm để chống rung và tăng độ ổn định khi gia công
Ứng dụng của tiện trục trong sản xuất:
– Gia công các chi tiết tròn xoay như trục máy, ống thép, trục cam, trục khuỷu, trục láp
– Dùng để tạo bề mặt chính xác cho các chi tiết quay trong động cơ hoặc máy móc công nghiệp
– Là bước gia công sơ cấp trước khi thực hiện các bước tiếp theo như tiện rãnh, tiện ren, khoan lỗ tâm
Tiện trục
2.2. Tiện côn
Tiện côn là dạng tiện dùng để tạo ra bề mặt côn, nghĩa là đường kính của chi tiết thay đổi theo chiều dài. Bề mặt côn có thể là côn ngoài (nằm bên ngoài trục) hoặc côn trong (nằm bên trong lỗ). Tiện côn được sử dụng phổ biến để chế tạo các chi tiết cần lắp ghép có độ chính xác cao như trục côn, ống côn, đầu nối côn, dụng cụ gá kẹp, chi tiết truyền lực côn
Trong tiện côn, dao tiện không di chuyển song song với trục của chi tiết mà nghiêng một góc so với phương này để tạo ra độ dốc phù hợp. Có nhiều phương pháp tiện côn khác nhau, từ thủ công trên máy tiện vạn năng cho đến tiện chính xác bằng máy CNC
Các phương pháp tiện côn phổ biến:
Tiện côn bằng cách quay bàn dao (compound rest method): Áp dụng cho tiện côn ngắn, nghiêng bàn dao với góc phù hợp rồi tiến dao bằng tay
Tiện côn bằng cách lệch tâm mũi tâm sau: Mũi tâm phía sau được lệch đi một góc nhỏ để tạo độ dốc cho chi tiết
Tiện côn bằng bàn trượt chữ thập: Dùng trong máy tiện CNC, thiết lập tọa độ và đường đi dao để tạo bề mặt côn với độ chính xác cao
Tiện côn bằng đầu phân độ hoặc đồ gá côn: Dùng trong tiện hàng loạt, đảm bảo tính đồng nhất cao
Đặc điểm và yêu cầu kỹ thuật của tiện côn:
– Góc côn phải được xác định chính xác dựa trên yêu cầu kỹ thuật hoặc bản vẽ chế tạo
– Dao tiện cần được mài sắc và có kết cấu phù hợp với đường kính và chiều dài đoạn côn
– Kiểm tra sản phẩm sau gia công bằng dưỡng côn, panme đo côn hoặc thiết bị đo chuyên dụng
Ứng dụng thực tế của tiện côn:
– Gia công đầu côn của trục mô tơ, trục truyền lực, đầu kẹp dao
– Tạo lỗ côn trong các dụng cụ gá như lỗ côn Morse để lắp mũi khoan hoặc dao tiện
– Sản xuất các chi tiết kết nối cần độ siết chặt như ống nối áp lực, khớp côn
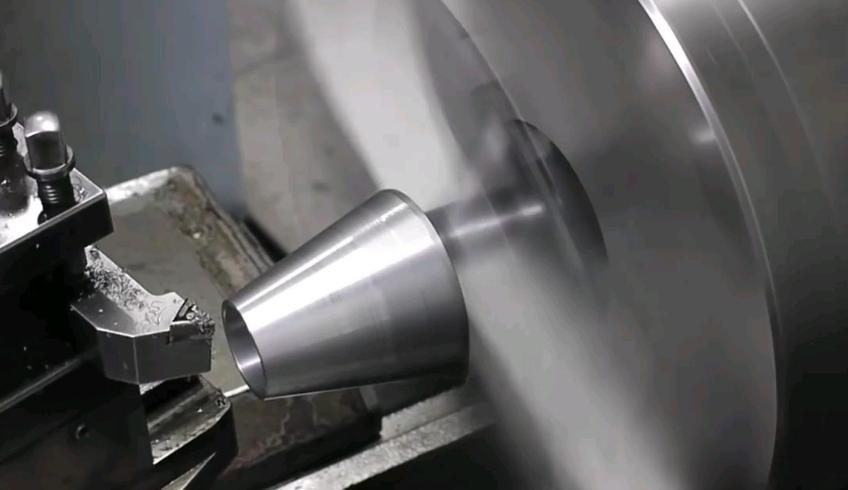
Tiện côn
2.3. Tiện mặt đầu
Tiện mặt đầu là quá trình gia công bề mặt phẳng vuông góc với trục quay của phôi. Đây là thao tác cần thiết trong gia công chi tiết dạng trụ để đảm bảo bề mặt đầu chi tiết có độ phẳng và độ vuông góc cao, tạo điều kiện cho việc lắp ghép, chuẩn hóa kích thước hoặc hoàn thiện chi tiết
Khi tiện mặt đầu, dao tiện sẽ di chuyển theo phương vuông góc với trục của chi tiết, thường là từ tâm ra ngoài hoặc ngược lại, tùy theo cấu trúc và yêu cầu bề mặt
Đặc điểm kỹ thuật của tiện mặt đầu:
– Dao tiện được gá trên bàn trượt ngang, tiến dao theo phương vuông góc với trục quay
– Tốc độ cắt phải điều chỉnh giảm dần khi dao tiến gần tâm vì tốc độ vòng giảm tại vùng trung tâm
– Sử dụng dao có lưỡi cắt chính rộng để đạt hiệu quả cắt cao hơn
– Kiểm soát độ nhẵn mặt đầu bằng cách điều chỉnh lượng chạy dao và chiều sâu cắt
Kỹ thuật thao tác khi tiện mặt đầu:
– Bắt đầu tiện từ vùng có đường kính lớn để tránh rung và xé vật liệu
– Duy trì tốc độ cắt ổn định, kiểm tra độ phẳng bằng thước đo hoặc đồng hồ so
– Khi phôi dài và nặng, cần kẹp chắc chắn và dùng chống tâm nếu cần
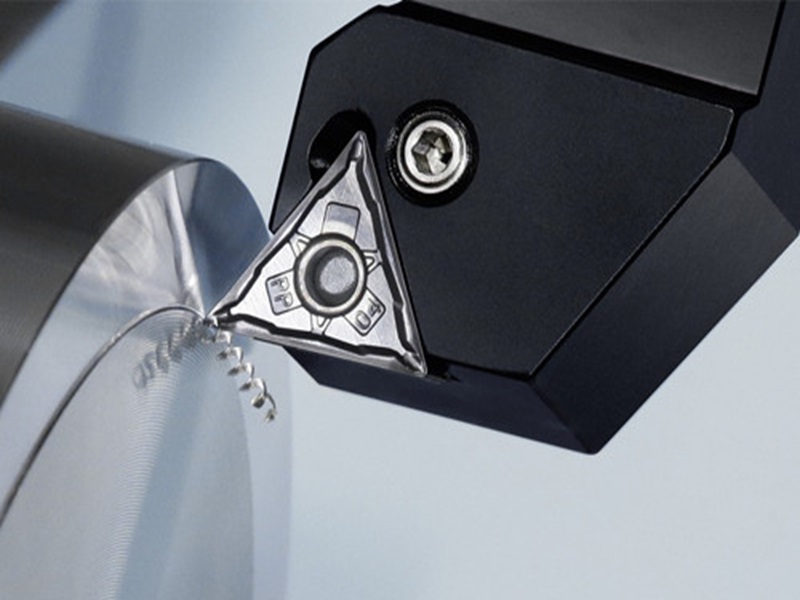
Tiện mặt đầu
3. So sánh ba dạng tiện cơ bản trong gia công cơ khí
Mặc dù cùng nằm trong nhóm thao tác tiện, mỗi dạng tiện có những đặc trưng riêng biệt về hướng di chuyển dao, mục đích gia công và yêu cầu kỹ thuật. Tiện trục chủ yếu xử lý bề mặt hình trụ ngoài, phù hợp cho các chi tiết quay như trục, ống, bạc đạn. Tiện côn dùng để tạo hình nón, mang tính chất kết nối, truyền lực và định tâm. Trong khi đó, tiện mặt đầu phục vụ cho việc hoàn thiện bề mặt tiếp xúc, tạo chuẩn và đảm bảo độ vuông góc giữa các bộ phận
Tùy theo từng yêu cầu kỹ thuật và mục đích sử dụng, người vận hành máy tiện sẽ lựa chọn dạng tiện phù hợp và thiết lập thông số cắt một cách chính xác. Điều này không những giúp tiết kiệm thời gian gia công mà còn nâng cao độ chính xác và tuổi thọ của dụng cụ cắt cũng như chất lượng chi tiết thành phẩm

So sánh ba dạng tiện cơ bản trong gia công cơ khí
Việc tim hiểu các dạng tiện không chỉ giúp thợ máy thao tác thành thạo mà còn góp phần tối ưu hóa quy trình sản xuất, giảm sai số và nâng cao độ bền cho thiết bị. Dù được thực hiện trên máy tiện truyền thống hay máy CNC hiện đại, mỗi thao tác đều đòi hỏi sự hiểu biết, tỉ mỉ và cẩn trọng trong từng chi tiết.