Các phương pháp phay CNC phổ biến hiện nay
Trong lĩnh vực gia công cơ khí hiện đại, công nghệ CNC đã trở thành nền tảng không thể thiếu, giúp tự động hóa quá trình sản xuất, tăng độ chính xác và giảm thiểu sai sót do con người. Trong số các công nghệ gia công CNC, phay CNC nổi bật như một trong những phương pháp phổ biến và linh hoạt nhất.
Tuy nhiên, ít người mới tiếp cận biết rằng phay CNC không chỉ có một loại mà bao gồm nhiều phương pháp khác nhau mỗi phương pháp phù hợp với loại chi tiết, hình học và vật liệu khác nhau. Bài viết này Cosmovina sẽ giúp bạn hiểu rõ các phương pháp phay CNC phổ biến hiện nay, phân tích ưu và nhược điểm của từng phương pháp cũng như ứng dụng trong thực tế sản xuất.
1. Phay CNC là gì ?
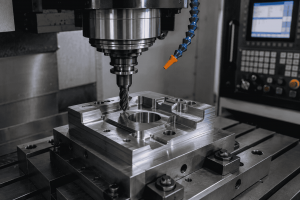
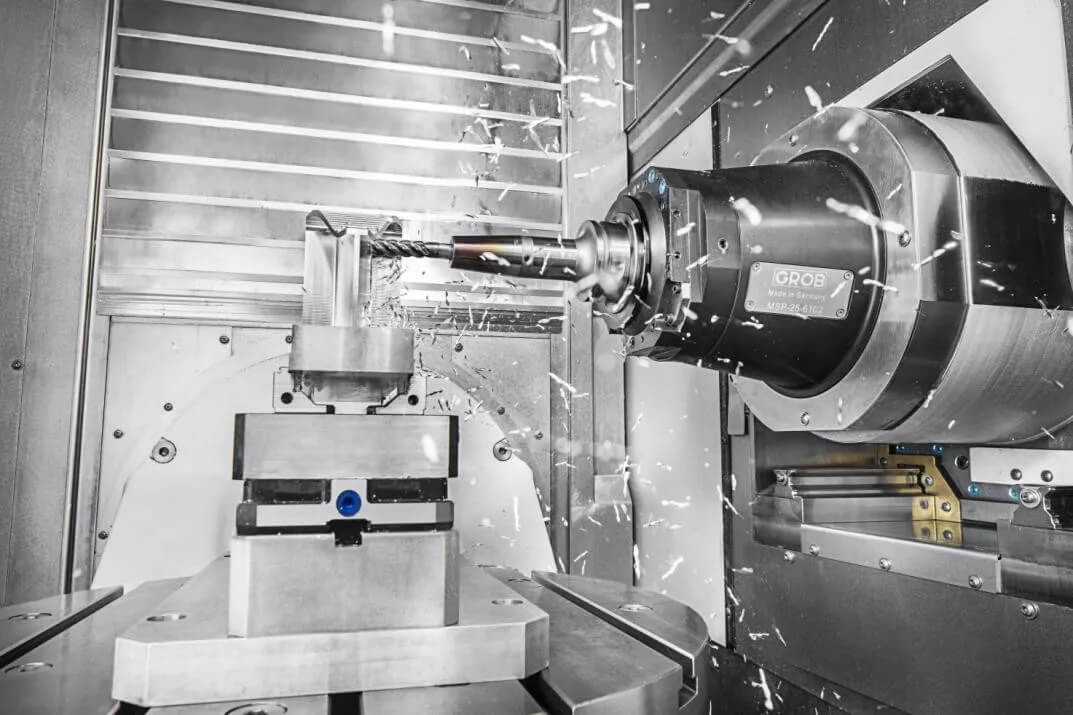
Phay CNC là quá trình gia công cơ khí trong đó dao cắt quay được điều khiển bằng máy tính để loại bỏ vật liệu khỏi phôi nhằm tạo hình chi tiết theo bản thiết kế. Quá trình này có thể diễn ra theo nhiều hướng với dao phay khác nhau mang đến sự đa dạng trong cách chế tạo sản phẩm.
Các yếu tố cơ bản trong phay CNC bao gồm:
– Dao phay: Là công cụ cắt có nhiều lưỡi, quay với tốc độ cao để cắt vật liệu.
– Phôi: Vật liệu gốc được gia công có thể là kim loại, nhựa, gỗ kỹ thuật…
– Hệ trục tọa độ: Máy phay CNC vận hành theo hệ trục X, Y, Z (và có thể thêm A, B nếu là máy 4 hoặc 5 trục).
– Giá đặt: Cách cố định phôi trên bàn máy để đảm bảo chính xác khi dao cắt hoạt động.
Tùy thuộc vào mục tiêu gia công (tạo rãnh, mặt phẳng, ren, hình khối…) người vận hành sẽ chọn phương pháp phay phù hợp.

Phay CNC là gì ?
2. Các phương pháp phay CNC phổ biến
2.1. Phay mặt phẳng
Phương pháp này sử dụng dao có đường kính lớn và nhiều lưỡi cắt để tạo mặt phẳng vuông góc với trục dao. Dao tiếp xúc với vật liệu chủ yếu bằng mép ngoài, cắt rộng và nhanh.
– Ứng dụng phổ biến trong việc làm phẳng đầu chi tiết, chuẩn bị bề mặt để thực hiện các bước gia công chính xác hơn sau đó. Phay mặt phẳng thường dùng để gia công thô vì khả năng bóc tách vật liệu nhanh.
– Ưu điểm: Tốc độ cắt nhanh, bề mặt đều và ổn định.
– Nhược điểm: Không thích hợp để gia công biên dạng hoặc hốc.
2.2. Phay mặt đứng
Phay mặt đứng dùng dao phay ngón, dao quay cắt theo cả phương đứng và ngang. Phương pháp này cho phép gia công các hình dạng như rãnh, hốc, biên dạng phức tạp và cả chi tiết 3D.
– Đây là một trong những phương pháp linh hoạt nhất đặc biệt phù hợp với gia công khuôn mẫu, chi tiết máy, bản lề hoặc các linh kiện điện tử.
– Ưu điểm: Độ chính xác cao, ứng dụng đa dạng, dễ lập trình.
– Nhược điểm: Yêu cầu chọn dao và thông số cắt phù hợp nếu không sẽ làm mòn dao nhanh hoặc cháy vật liệu.
2.3. Phay rãnh
Đây là kỹ thuật tạo ra các rãnh dọc hoặc ngang trong phôi. Dao phay có đường kính bằng hoặc nhỏ hơn rãnh cần gia công thường là dao phay ngón hoặc dao chuyên dụng.
– Ứng dụng trong chế tạo rãnh trượt, rãnh then, rãnh dẫn hướng, các bộ phận trong cơ cấu truyền động…
– Ưu điểm: Tạo hình rãnh sắc nét, chính xác.
– Nhược điểm: Nếu phay rãnh sâu cần chia thành nhiều lần cắt để tránh gãy dao hoặc làm nóng vật liệu.

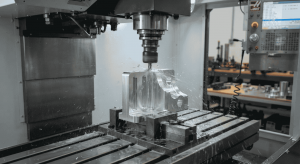
Các phương pháp phay CNC phổ biến
2.4. Phay biên dạng
Phay biên dạng là phương pháp gia công theo hình dạng đường viền của chi tiết có thể là biên ngoài hoặc biên trong. Đường đi dao được lập trình theo mô hình CAD.
– Đây là kỹ thuật không thể thiếu trong ngành gia công khuôn mẫu, chi tiết có hình dạng phi tiêu chuẩn hoặc các sản phẩm mỹ nghệ, trang trí kim loại.
– Ưu điểm: Xử lý được hình học phức tạp, chính xác cao phù hợp với phay 3D.
– Nhược điểm: Thời gian gia công lâu, yêu cầu lập trình CAM chuyên sâu.
2.5. Phay bậc
Phay bậc được dùng để tạo bề mặt ngang và dọc vuông góc nhau điển hình là các bậc hoặc gờ trên chi tiết. Dao phay sẽ cắt cả mặt đáy và mặt bên cùng lúc.
– Phù hợp để gia công các chi tiết cần vai bậc như thân máy, giá đỡ, vỏ hộp số…
– Ưu điểm: Cho bề mặt góc cạnh rõ ràng, dễ gá đặt.
– Nhược điểm: Cần lựa chọn dao phù hợp góc cắt và đường kính.
2.6. Phay ren
Khác với taro, phay ren dùng dao cắt có chuyển động xoắn ốc để tạo ren trên chi tiết. Có thể gia công được ren trong và ren ngoài, cả ren phải và ren trái.
– Phương pháp này đặc biệt hữu dụng với ren đường kính lớn hoặc các vật liệu khó cắt như hợp kim titan, inox…
– Ưu điểm: Chính xác cao, không dễ gãy dao như taro.
– Nhược điểm: Cần máy CNC có chức năng nội suy chính xác không phù hợp với sản xuất số lượng rất lớn.
2.7. Phay hốc
Tạo các vùng lõm, hốc hoặc túi trên bề mặt chi tiết, có thể là hốc tròn, chữ nhật hoặc bất kỳ hình dạng nào tùy theo thiết kế. Dao phay di chuyển từng lớp để bóc tách vật liệu từ trong ra hoặc ngoài vào.
– Ứng dụng trong chế tạo khuôn nhựa, khuôn dập, đế gá…
– Ưu điểm: Linh hoạt, dễ kết hợp với lập trình 3D.
– Nhược điểm: Đòi hỏi đường đi dao tối ưu để tránh va đập hoặc dao cắt không đều.
Các phương pháp phay CNC phổ biến
3. Phân loại theo trục chuyển động của máy phay CNC
Máy CNC 3 trục:
Là loại máy cơ bản, dao cắt di chuyển theo 3 phương X, Y, Z. Phù hợp để gia công các chi tiết phẳng hoặc có hình học đơn giản.
– Ưu điểm: Giá thành thấp, dễ vận hành phù hợp với sản xuất phổ thông.
– Nhược điểm: Không gia công được các mặt nghiêng, lỗ nghiêng hoặc bề mặt ngược.
Máy CNC 4 trục:
Thêm trục quay A (quay quanh trục X) giúp chi tiết xoay khi gia công. Hữu ích cho gia công mặt trụ, lỗ quanh trụ hoặc các chi tiết có tính đối xứng.
– Ưu điểm: Mở rộng khả năng gia công 3D ít lần gá đặt hơn.
– Nhược điểm: Cần phần mềm CAM và máy móc hỗ trợ.
Máy CNC 5 trục:
Máy phay CNC 5 trục có thêm hai trục quay (A và B hoặc C) cho phép dao nghiêng và xoay theo nhiều góc khác nhau. Là loại máy cao cấp nhất trong phay hiện nay.
– Ứng dụng trong hàng không, y tế, ô tô cao cấp, khuôn ép nhựa chính xác cao.
– Ưu điểm: Có thể gia công mọi biên dạng phức tạp, giảm số lần gá đặt, tăng độ chính xác.
– Nhược điểm: Chi phí đầu tư lớn, lập trình phức tạp, yêu cầu kỹ sư giỏi.
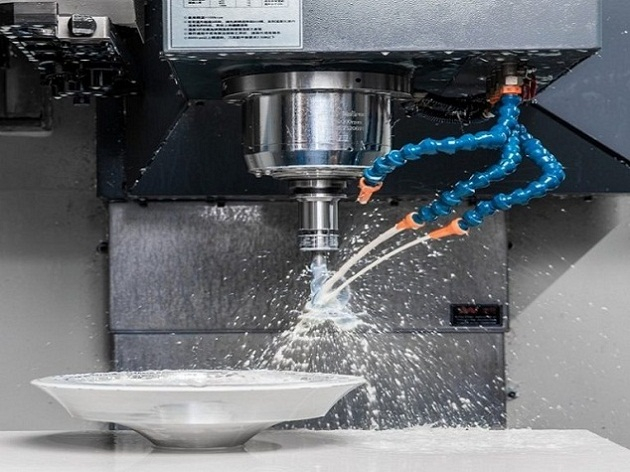
Phân loại theo trục chuyển động của máy phay CNC
4. Phân biệt phay thô và phay tinh
Phay thô: Là bước đầu trong quá trình gia công, mục tiêu là loại bỏ phần lớn vật liệu nhanh chóng. Dao cắt lớn, tốc độ cắt cao nhưng độ nhẵn và chính xác không cao.
Phay tinh: Là bước hoàn thiện dùng dao nhỏ hơn, tốc độ tiến dao chậm hơn để tạo độ chính xác kích thước và chất lượng bề mặt tốt hơn. Thông thường, một chi tiết CNC sẽ được xử lý qua cả hai giai đoạn để đảm bảo vừa năng suất vừa chất lượng.
5. Các yếu tố ảnh hưởng đến hiệu quả phay CNC
– Loại dao cắt: Cần chọn đúng vật liệu dao (HSS, carbide, PCD…) phù hợp với phôi.
– Tốc độ cắt và tiến dao: Tính toán đúng giúp kéo dài tuổi thọ dao tránh cháy cạnh hoặc rung động.
– Vật liệu phôi: Mỗi loại kim loại hoặc nhựa cần chế độ cắt khác nhau.
– Gá đặt: Gá sai sẽ gây rung, lệch kích thước, hư dao hoặc chi tiết.
– Làm mát: Dung dịch làm mát giúp giảm nhiệt và loại bỏ phoi trong vùng cắt.
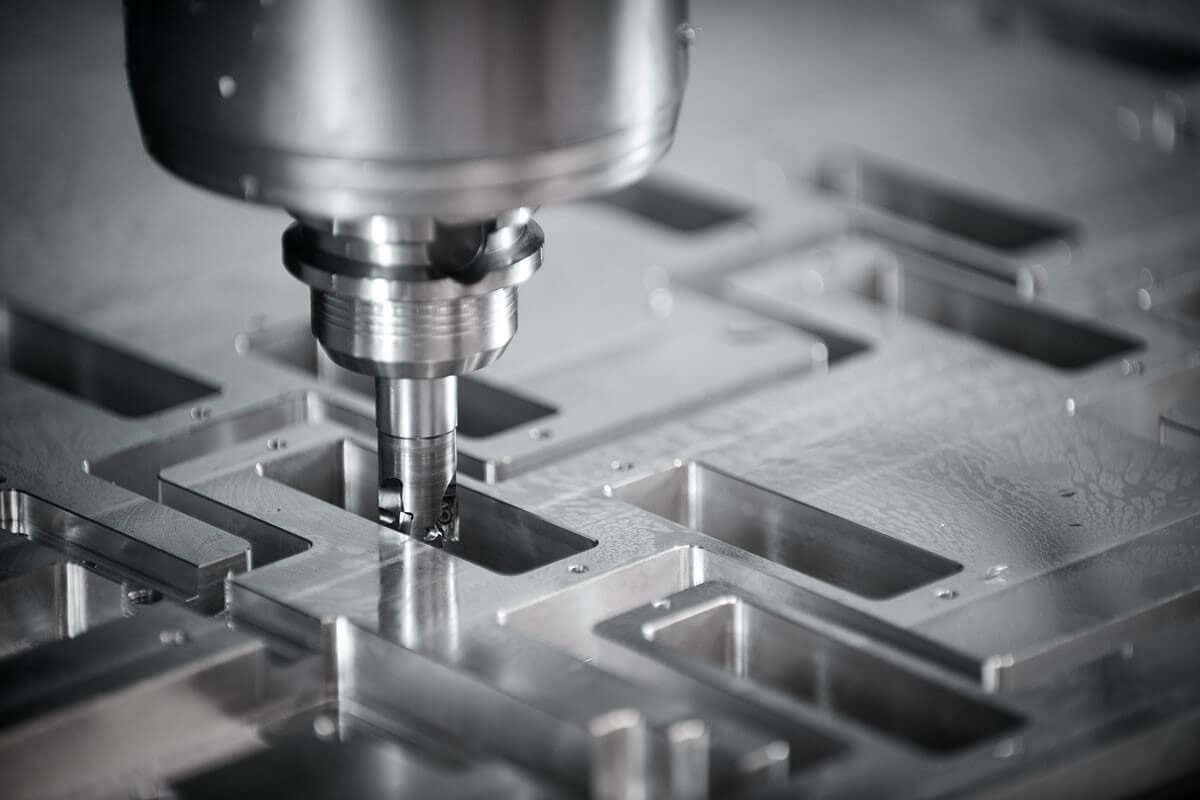
Các yếu tố ảnh hưởng đến hiệu quả phay CNC
Phay CNC là một lĩnh vực cực kỳ rộng và linh hoạt, đáp ứng từ gia công đơn chiếc đến sản xuất hàng loạt với độ chính xác cao. Việc lựa chọn đúng phương pháp phay giúp tiết kiệm thời gian, giảm chi phí và nâng cao chất lượng sản phẩm.