Làm thế nào để kiểm soát biến dạng và độ chính xác khi dập sâu?
Dập sâu là một kỹ thuật quan trọng trong gia công kim loại tấm, được sử dụng rộng rãi trong sản xuất các chi tiết có hình dạng phức tạp và độ sâu lớn, từ vỏ thiết bị điện tử, thùng chứa, đến các chi tiết ô tô và máy móc công nghiệp. Tuy nhiên, trong quá trình dập sâu, biến dạng kim loại và sai số về kích thước thường xảy ra nếu không kiểm soát đúng phương pháp.
Vấn đề này không chỉ ảnh hưởng đến chất lượng sản phẩm mà còn làm tăng phế liệu và chi phí sản xuất. Bài viết này, Cosmovina sẽ phân tích cách kiểm soát biến dạng và nâng cao độ chính xác khi dập sâu, giúp quy trình gia công đạt hiệu quả tối ưu.
1. Khái niệm về dập sâu và các thách thức
Dập sâu là quá trình biến dạng tấm kim loại thành các hình dạng sâu, có độ cao lớn so với bề mặt ban đầu, thông qua lực tác động của khuôn và máy dập. Khác với dập thông thường, dập sâu đòi hỏi kim loại tấm chịu biến dạng lớn mà vẫn phải giữ được độ dẻo, không rách hoặc nhăn.
Những thách thức phổ biến khi dập sâu bao gồm:
– Biến dạng không đều: Một phần kim loại bị kéo dài quá mức, dẫn đến nhăn nheo hoặc rách.
– Thiếu độ chính xác kích thước: Sản phẩm có thể bị lệch so với bản thiết kế.
– Ứng suất dư: Gây cong vênh, biến dạng sau khi dập.
– Phế liệu cao: Những chi tiết hỏng hoặc không đạt tiêu chuẩn phải loại bỏ, tăng chi phí sản xuất.
Để khắc phục những vấn đề này, việc kiểm soát biến dạng và nâng cao độ chính xác là cực kỳ quan trọng trong dập sâu.

2. Lựa chọn vật liệu phù hợp
Yếu tố đầu tiên ảnh hưởng đến biến dạng và độ chính xác là vật liệu tấm kim loại. Mỗi loại vật liệu có đặc tính cơ học khác nhau, ảnh hưởng trực tiếp đến khả năng chịu lực và biến dạng:
– Thép cacbon: Có độ cứng cao, chịu lực tốt nhưng dễ nứt nếu kéo sâu quá mức.
– Nhôm và hợp kim nhôm: Dẻo, dễ kéo, nhưng dễ nhăn nếu không kiểm soát lực.
– Inox: Chịu ăn mòn tốt, độ bền cao, nhưng cần lực dập lớn hơn, dễ gây biến dạng.
Ngoài loại vật liệu, độ dày tấm kim loại cũng quan trọng. Tấm quá mỏng dễ bị rách, tấm quá dày cần lực lớn, dễ làm cong khuôn hoặc tạo ứng suất dư.
3. Thiết kế khuôn và máy dập
3.1. Khuôn dập
Khuôn là yếu tố quyết định trực tiếp hình dạng chi tiết và kiểm soát biến dạng. Một số yếu tố thiết kế khuôn cần lưu ý:
– Đường kính và hình dạng chày (punch) và lỗ khuôn (die): Khoảng hở giữa chày và lỗ ảnh hưởng đến lực kéo và biến dạng. Khoảng hở quá nhỏ làm tăng lực ma sát, dễ nhăn; quá lớn gây mất độ chính xác.
– Góc bo và góc dẫn hướng: Bo tròn các góc cạnh giúp kim loại dễ chảy, giảm nguy cơ nứt hoặc nhăn.
– Bề mặt khuôn nhẵn: Giảm ma sát, giúp kim loại trượt dễ dàng, hạn chế nhăn nheo.
– Khuôn có hệ thống bù hoặc điều chỉnh lực: Cho phép kiểm soát lực tác động, đảm bảo biến dạng đều.
3.2. Máy dập
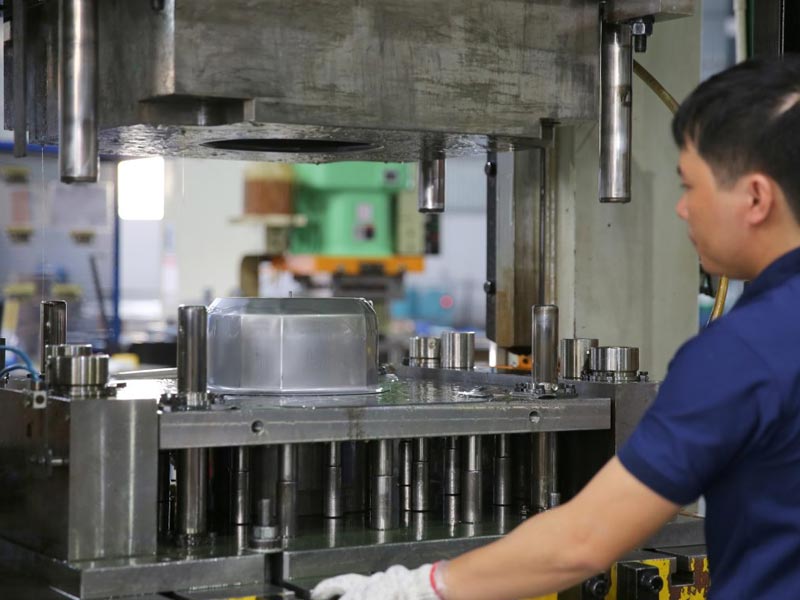
Máy dập cung cấp lực biến dạng tấm kim loại. Để kiểm soát biến dạng và tăng độ chính xác:
– Lực dập và tốc độ dập: Cần cân bằng lực và tốc độ để kim loại biến dạng từ từ, không tập trung ứng suất tại một điểm.
– Máy dập thủy lực: Thích hợp cho dập sâu do lực ổn định và điều chỉnh dễ dàng.
– Hệ thống điều khiển tự động: Giúp giám sát lực và hành trình dập, đảm bảo biến dạng đồng đều và độ chính xác cao.
4. Sử dụng phương pháp gia công và kỹ thuật hỗ trợ
4.1. Dập từng bước (Incremental Deep Drawing)
Thay vì kéo sâu một lần, dập từng bước cho phép kim loại biến dạng dần, giảm nguy cơ nhăn và rách, đồng thời kiểm soát ứng suất dư. Đây là kỹ thuật phổ biến trong sản xuất các chi tiết sâu và hình dạng phức tạp.
4.2. Sử dụng tấm đệm và dầu bôi trơn
– Tấm đệm (Blank Holder): Giữ tấm kim loại cố định, ngăn kim loại bị nhăn, giúp lực dập phân bố đều.
– Dầu bôi trơn: Giảm ma sát giữa khuôn và kim loại, giúp kim loại trượt dễ dàng, hạn chế nhăn nheo và mài mòn khuôn.
4.3. Gia nhiệt kim loại
Với một số vật liệu cứng hoặc dày, dập nóng giúp kim loại mềm hơn, tăng tính dẻo và giảm nguy cơ nứt, đặc biệt khi dập sâu chi tiết phức tạp.
5. Kiểm tra và kiểm soát chất lượng
Để đảm bảo độ chính xác và hạn chế biến dạng, việc kiểm soát chất lượng trong suốt quá trình dập là cần thiết:
– Kiểm tra kích thước chi tiết: Sử dụng thước cặp, máy đo 3D để đảm bảo chi tiết đạt đúng thông số.
– Quan sát bề mặt và hình dạng: Phát hiện nhăn, rách hoặc cong vênh để điều chỉnh ngay quy trình.
– Thử nghiệm cơ học: Kiểm tra độ cứng, độ dẻo, khả năng chịu lực để đánh giá chất lượng cuối cùng.
– Điều chỉnh quy trình: Dựa trên kết quả kiểm tra, điều chỉnh lực, tốc độ, dầu bôi trơn hoặc tấm đệm để đạt kết quả tốt nhất.
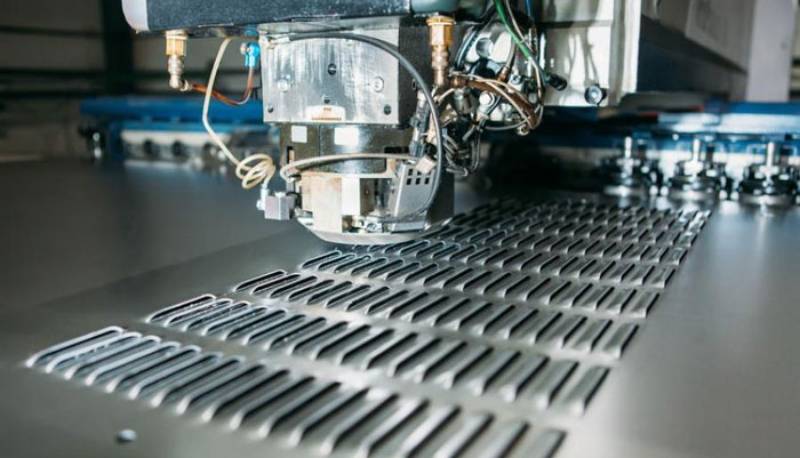
Khi các yếu tố này được kiểm soát đồng bộ, sản phẩm dập sâu sẽ đạt độ chính xác cao, bề mặt mịn, ít biến dạng, giảm phế liệu và chi phí sản xuất. Đây là chìa khóa để nâng cao hiệu quả sản xuất, đáp ứng yêu cầu kỹ thuật khắt khe trong các ngành công nghiệp hiện đại như ô tô, điện tử và thiết bị gia dụng.