Những sai lầm thường gặp khi lựa chọn và sử dụng dao phay mặt
Trong lĩnh vực gia công cơ khí đặc biệt là phay bề mặt, dao phay mặt (face mill) đóng vai trò vô cùng quan trọng trong việc đảm bảo độ phẳng, độ bóng cũng như năng suất gia công. Tuy nhiên, trên thực tế, nhiều kỹ sư và thợ vận hành vẫn mắc phải những sai lầm phổ biến trong quá trình lựa chọn và sử dụng dao phay mặt
Những sai lầm này không chỉ làm giảm chất lượng sản phẩm mà còn dẫn đến lãng phí vật tư, giảm tuổi thọ dao cụ và ảnh hưởng tiêu cực đến hiệu quả vận hành của toàn bộ hệ thống máy móc. Bài viết dưới đây, Cosmovina sẽ phân tích chi tiết những lỗi thường gặp nhất cũng như đưa ra giải pháp khắc phục nhằm giúp doanh nghiệp và cá nhân tối ưu hiệu quả sử dụng dao phay mặt
1. Dao phay mặt là gì ? và vai trò trong gia công cơ khí
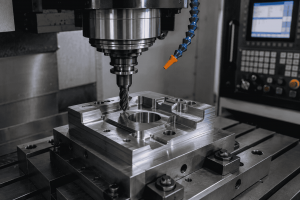
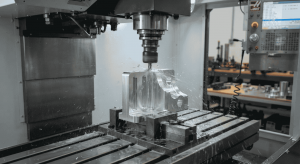
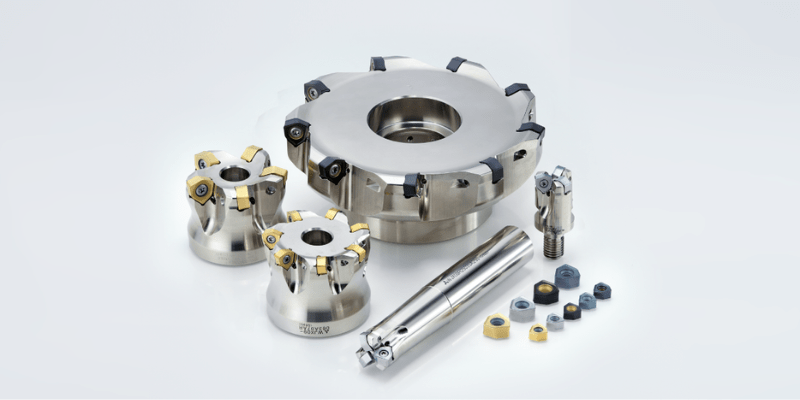
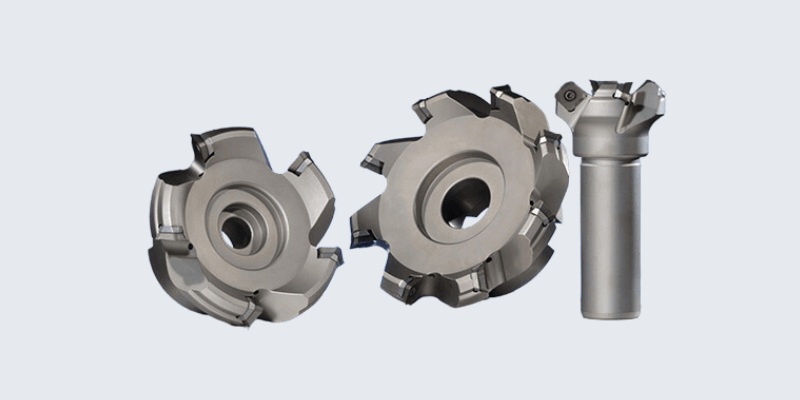
Dao phay mặt là một loại dao cắt dùng trong máy phay chuyên dùng để gia công bề mặt rộng với yêu cầu cao về độ phẳng và độ nhẵn. Thiết kế dao phay mặt thường bao gồm thân dao lớn cùng nhiều insert (mảnh dao) được gắn xung quanh chu vi. Khi dao quay, các mảnh insert sẽ tiếp xúc trực tiếp với vật liệu, thực hiện quá trình cắt gọt. Dao phay mặt thường được sử dụng để gia công thô, tinh hoặc bán tinh bề mặt của các chi tiết làm từ thép, gang, nhôm hoặc vật liệu cứng khác
Với công suất cắt lớn, khả năng lấy lượng phoi dày và chiều rộng cắt rộng, dao phay mặt là lựa chọn hàng đầu cho các ứng dụng gia công tấm lớn, bề mặt vuông góc hoặc các chi tiết đòi hỏi độ chính xác cao về độ song song và độ bóng bề mặt
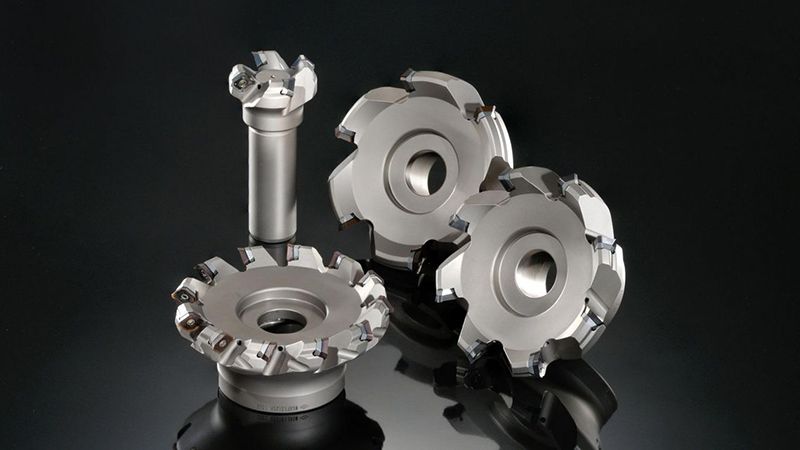
Dao phay mặt là gì ? và vai trò trong gia công cơ khí
=> Xem thêm: Gia công cơ khí
2. Những sai lầm thường gặp khi lựa chọn và sử dụng dao phay mặt
2.1. Sai lầm trong việc lựa chọn vật liệu dao không phù hợp
– Một trong những sai lầm đầu tiên và phổ biến nhất khi lựa chọn dao phay mặt là không cân nhắc kỹ yếu tố vật liệu của dao so với vật liệu phôi. Mỗi loại vật liệu phôi sẽ yêu cầu loại vật liệu dao và lớp phủ insert tương ứng để đảm bảo hiệu quả cắt tối ưu
– Ví dụ, khi gia công nhôm, nếu sử dụng dao có lớp phủ TiN hoặc TiCN vốn phù hợp hơn với thép carbon, sẽ dễ dẫn đến tình trạng dính phoi và hư hại mảnh dao. Tương tự, khi gia công thép cứng hoặc gang việc sử dụng insert từ hợp kim cứng không có lớp phủ hoặc không phù hợp với điều kiện nhiệt độ cao có thể gây ra mẻ dao, gãy cạnh cắt hoặc làm giảm tuổi thọ dao nghiêm trọng
– Giải pháp tốt nhất là xác định rõ loại vật liệu cần gia công và tra cứu khuyến nghị của nhà sản xuất dao cụ để chọn đúng chủng loại insert, loại lớp phủ và kết cấu dao phù hợp
2.2. Sử dụng dao với đường kính không tối ưu cho kích thước bề mặt gia công
– Một lỗi khác thường gặp là lựa chọn dao có đường kính quá nhỏ hoặc quá lớn so với kích thước bề mặt cần phay. Nếu đường kính dao quá nhỏ, sẽ phải thực hiện nhiều đường chạy dao để bao phủ toàn bộ bề mặt, làm giảm năng suất và tăng nguy cơ sai số tích lũy. Trong khi đó, nếu chọn dao có đường kính quá lớn, mô men xoắn và tải trọng trên trục chính sẽ tăng cao, dễ dẫn đến rung động và giảm tuổi thọ của máy
– Thông thường, đường kính dao phay mặt nên lớn hơn chiều rộng bề mặt gia công khoảng 20 – 30% vừa đảm bảo bao phủ toàn bộ bề mặt chỉ trong một hoặc hai đường chạy dao, vừa giữ được sự ổn định trong quá trình cắt
2.3. Cài đặt thông số cắt không chính xác
– Việc thiết lập tốc độ cắt, lượng ăn dao và chiều sâu cắt không phù hợp là nguyên nhân chính gây nên các vấn đề như mòn nhanh insert, nhiệt độ cắt tăng cao, rung động, tiếng ồn hoặc chất lượng bề mặt kém. Một số người dùng có thói quen để thông số cắt mặc định hoặc sao chép từ các ứng dụng khác mà không hiệu chỉnh theo từng loại vật liệu và loại dao cụ cụ thể
– Ví dụ, khi phay nhôm với insert có lớp phủ PVD, nếu thiết lập tốc độ cắt quá thấp sẽ không tận dụng hết tính năng của lớp phủ, làm giảm hiệu quả gia công. Trong khi đó, với thép hợp kim cứng, nếu tăng tốc độ quay mà không điều chỉnh lượng ăn dao hợp lý có thể khiến insert bị nứt hoặc mẻ lưỡi cắt
– Người vận hành nên sử dụng bảng thông số cắt do nhà sản xuất cung cấp đồng thời theo dõi thực tế tiếng ồn, nhiệt sinh ra và trạng thái phoi để điều chỉnh hợp lý
2.4. Không kiểm tra và thay thế insert định kỳ
– Nhiều cơ sở sản xuất chỉ thay insert khi dao đã hư hại hoàn toàn hoặc xuất hiện lỗi trên chi tiết gia công. Đây là sai lầm nghiêm trọng vì insert bị mòn sẽ dẫn đến dao làm việc không hiệu quả, sinh nhiệt nhiều và ảnh hưởng đến độ chính xác. Thậm chí, khi insert quá mòn, có thể bị bung khỏi vị trí kẹp gây tai nạn nguy hiểm cho người vận hành
– Giải pháp là xây dựng lịch bảo trì dao cụ định kỳ, theo dõi tuổi thọ mảnh insert qua số phút cắt hoặc số chi tiết gia công và thay thế insert trước khi chúng đạt đến ngưỡng mòn tới hạn. Một số xưởng hiện đại sử dụng cảm biến rung hoặc hệ thống theo dõi dao cụ tự động để xác định chính xác thời điểm cần thay insert
Những sai lầm thường gặp khi lựa chọn và sử dụng dao phay mặt
2.5. Lắp đặt insert không đúng kỹ thuật
– Một lỗi phổ biến nữa là lắp insert không đúng mô men siết hoặc lắp lệch vị trí, khiến dao bị mất cân bằng và gây rung động khi quay ở tốc độ cao. Việc không làm sạch vị trí gắn insert trước khi thay cũng là nguyên nhân dẫn đến bề mặt lắp không khít, ảnh hưởng đến độ chính xác cắt gọt
– Để tránh sai lầm này, người vận hành cần tuân thủ đúng hướng dẫn kỹ thuật khi thay insert, dùng dụng cụ chuyên dụng để siết lực vừa đủ, vệ sinh sạch sẽ bề mặt dao và insert trước khi lắp. Ngoài ra, nên kiểm tra độ phẳng và độ đảo của dao bằng đồng hồ so trước khi tiến hành gia công
2.6. Bỏ qua yếu tố làm mát và thoát phoi
– Làm mát và thoát phoi hiệu quả đóng vai trò quan trọng trong phay mặt, đặc biệt với vật liệu dễ sinh nhiệt như thép hợp kim hoặc inox. Tuy nhiên, nhiều xưởng vẫn sử dụng hệ thống làm mát không phù hợp, phun dung dịch làm mát không đúng hướng hoặc không đảm bảo lưu lượng cần thiết. Kết quả là nhiệt độ tăng cao gây biến dạng dao, hư hại insert và giảm chất lượng bề mặt
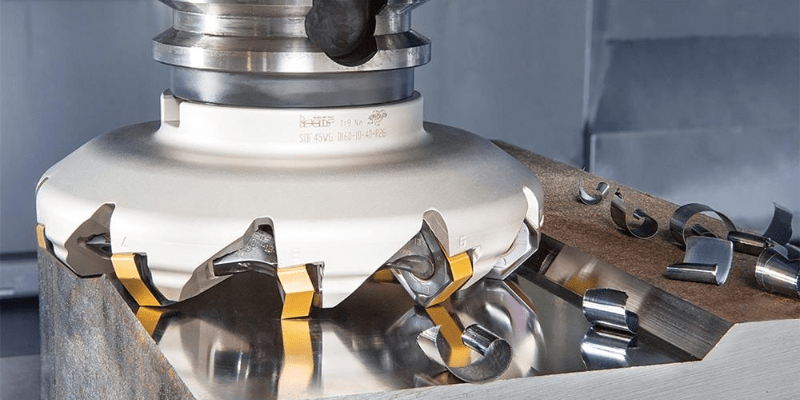
– Tương tự, nếu không thiết kế đường thoát phoi tốt, phoi sẽ bám lại trên dao hoặc chi tiết, dẫn đến kẹt dao, trầy xước bề mặt hoặc hư insert. Nên chọn loại insert có rãnh thoát phoi tốt, điều chỉnh hướng phun dung dịch làm mát đúng vị trí cắt và đảm bảo hệ thống hút hoặc gom phoi hoạt động hiệu quả
2.7. Chọn loại dao phay mặt không phù hợp với mục đích gia công
– Không phải loại dao phay mặt nào cũng phù hợp cho mọi ứng dụng. Một số người dùng chỉ chọn dao theo giá thành hoặc thói quen, mà không xác định rõ mục tiêu gia công: phay thô hay phay tinh, độ bóng yêu cầu bao nhiêu, vật liệu cứng hay mềm, khối lượng gia công lớn hay nhỏ
– Ví dụ, với các chi tiết cần độ bóng cao, dao phay mặt có insert góc nhỏ và số lượng insert nhiều sẽ cho kết quả tốt hơn. Trong khi đó, với gia công thô khối thép lớn, nên chọn dao có kết cấu cứng vững, khả năng cắt mạnh và insert chuyên biệt để tiết kiệm thời gian và tăng tuổi thọ dao cụ
– Việc xác định rõ yêu cầu công việc ngay từ đầu sẽ giúp người dùng chọn đúng loại dao phù hợp, tránh lãng phí và đảm bảo chất lượng
2.8. Không đào tạo hoặc nâng cao kỹ năng vận hành máy và sử dụng dao
– Cuối cùng, sai lầm mang tính hệ thống mà nhiều doanh nghiệp mắc phải là không đầu tư đầy đủ vào đào tạo đội ngũ kỹ thuật, dẫn đến hiểu biết hạn chế về dao cụ, thao tác thay lắp chưa đúng và xử lý sự cố kém hiệu quả. Trong khi dao phay mặt là công cụ phức tạp, đòi hỏi người dùng hiểu rõ nguyên lý cắt gọt, biết phân tích hiện tượng phoi, rung, mòn và đánh giá chất lượng bề mặt
– Các doanh nghiệp nên tổ chức các buổi đào tạo nội bộ định kỳ, mời chuyên gia từ các hãng dao cụ đến tư vấn hoặc tham gia các hội thảo chuyên ngành để cập nhật kiến thức mới. Đồng thời, -cần tạo điều kiện cho kỹ thuật viên tiếp cận tài liệu kỹ thuật và thiết bị đo đạc hiện đại để làm chủ quá trình gia công
Những sai lầm thường gặp khi lựa chọn và sử dụng dao phay mặt
3. Lưu ý khi sử dụng dao phay mặt
– Luôn đọc kỹ hướng dẫn kỹ thuật của nhà sản xuất dao cụ trước khi sử dụng để đảm bảo chọn đúng loại insert, lớp phủ và thông số cắt phù hợp với vật liệu gia công cụ thể
– Không sử dụng dao đã có dấu hiệu nứt, mẻ hoặc insert bị mòn quá giới hạn, vì điều này không chỉ ảnh hưởng đến chất lượng sản phẩm mà còn tiềm ẩn rủi ro gãy dao gây mất an toàn
– Tránh chạy dao ở tốc độ và lượng ăn dao vượt quá khuyến nghị, vì có thể làm tăng ma sát, sinh nhiệt cao và gây mòn nhanh hoặc nổ mảnh insert
– Cần kiểm tra độ đảo của dao và độ cân bằng của cụm lắp trước khi bắt đầu quá trình gia công, nhằm tránh hiện tượng rung động và sai lệch kích thước sản phẩm
– Luôn đảm bảo bề mặt tiếp xúc giữa insert và thân dao sạch sẽ, không dính dầu mỡ hay phoi cũ, để tránh làm lệch insert hoặc giảm độ chính xác khi cắt
– Thiết lập hệ thống làm mát và thoát phoi phù hợp với vật liệu và điều kiện gia công để đảm bảo dao hoạt động ổn định và chi tiết đạt chất lượng bề mặt tốt
– Không nên sử dụng cùng một loại dao cho nhiều vật liệu khác nhau mà không thay insert tương thích, vì mỗi loại vật liệu đòi hỏi góc cắt và lớp phủ riêng biệt
– Nên có kế hoạch theo dõi tuổi thọ insert bằng số phút cắt hoặc số lượng chi tiết để thay thế kịp thời thay vì đợi đến khi dao mòn nặng hoặc gãy mới xử lý
– Đào tạo nhân viên vận hành về cách nhận biết hiện tượng bất thường như rung, tiếng kêu lạ, phoi không đều để kịp thời điều chỉnh hoặc dừng máy an toàn
– Đối với các máy phay CNC nên lập trình đường chạy dao hợp lý tránh cắt đứt đoạn hoặc đảo chiều đột ngột, vì sẽ làm giảm tuổi thọ dao và ảnh hưởng đến độ nhẵn bề mặt
Lưu ý khi sử dụng dao phay mặt
Việc lựa chọn và sử dụng dao phay mặt đúng cách là yếu tố then chốt trong việc đảm bảo chất lượng sản phẩm và hiệu quả sản xuất. Những sai lầm tưởng chừng nhỏ như chọn sai vật liệu dao, lắp insert không chuẩn hay bỏ qua thông số cắt có thể gây ra hậu quả lớn về cả chi phí lẫn độ ổn định quá trình. Vì vậy, hiểu rõ và tránh những lỗi phổ biến này chính là bước đầu để nâng cao trình độ gia công và tối ưu hóa năng suất trong xưởng cơ khí hiện đại.