Các yếu tố ảnh hưởng đến hiệu suất cắt khi sử dụng dao phay mặt
Trong gia công cơ khí, sử dụng dao phay mặt là một trong những phương pháp phổ biến nhất để tạo ra bề mặt phẳng, nhẵn và chính xác trên vật liệu kim loại. Dao phay mặt được thiết kế để cắt trên bề mặt lớn, sử dụng nhiều lưỡi cắt gắn xung quanh chu vi dao, mang lại hiệu suất cao và chất lượng bề mặt tốt
Tuy nhiên, để đạt được hiệu suất cắt tối ưu, người vận hành không chỉ cần chọn đúng loại dao mà còn phải hiểu rõ các yếu tố ảnh hưởng đến quá trình cắt. Bài viết này Cosmovina sẽ phân tích chi tiết những yếu tố đó, giúp bạn tối ưu hiệu quả khi sử dụng dao phay mặt trong thực tế sản xuất
1. Dao phay mặt là gì ?
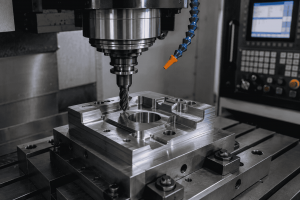
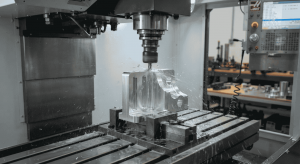
Dao phay mặt là loại dao phay có các lưỡi cắt bố trí quanh chu vi và đôi khi cả mặt đầu. Thiết kế này cho phép thực hiện các bước cắt lớn hơn so với dao phay ngón, đặc biệt hữu ích trong việc gia công thô hoặc hoàn thiện bề mặt rộng. Khi sử dụng dao phay mặt, máy phay sẽ quay dao và tiến dao theo hướng song song với mặt phẳng cần gia công. Khả năng loại bỏ lượng phoi lớn cùng độ ổn định cao đã giúp dao phay mặt trở thành một công cụ không thể thiếu trong xưởng cơ khí hiện đại

Dao phay mặt là gì ?
=> Xem thêm: Gia công cơ khí
2. Các yếu tố ảnh hưởng đến hiệu suất cắt khi sử dụng dao phay mặt
2.1. Vật liệu phôi ảnh hưởng đến hiệu suất cắt
Một trong những yếu tố đầu tiên cần xem xét khi sử dụng dao phay mặt chính là loại vật liệu phôi. Mỗi loại vật liệu có đặc tính cơ học riêng từ đó ảnh hưởng đến khả năng cắt và tuổi thọ dao:
– Thép cacbon và thép hợp kim thường có độ cứng cao, đòi hỏi dao phải có vật liệu lưỡi cắt chịu mài mòn tốt như hợp kim cứng (carbide) hoặc phủ PVD
– Gang thường dễ cắt hơn thép nhưng sinh ra phoi mảnh và bụi, gây mài mòn nhanh lưỡi dao cần sử dụng dao có thiết kế lưỡi sắc và góc cắt dương
– Nhôm và hợp kim nhẹ có tính dẻo, dễ gây bám dính dao nên dùng dao phủ DLC hoặc dao thiết kế chuyên biệt cho kim loại mềm
– Inox có tính dẻo và độ cứng cao, làm tăng ma sát và sinh nhiệt lớn. Dao phải có vật liệu chịu nhiệt tốt, thiết kế lưỡi mỏng và có góc cắt phù hợp để tránh mẻ lưỡi
Chọn dao phù hợp với vật liệu không chỉ giúp kéo dài tuổi thọ dao mà còn nâng cao năng suất và chất lượng bề mặt
2.2. Vật liệu và thiết kế dao phay mặt
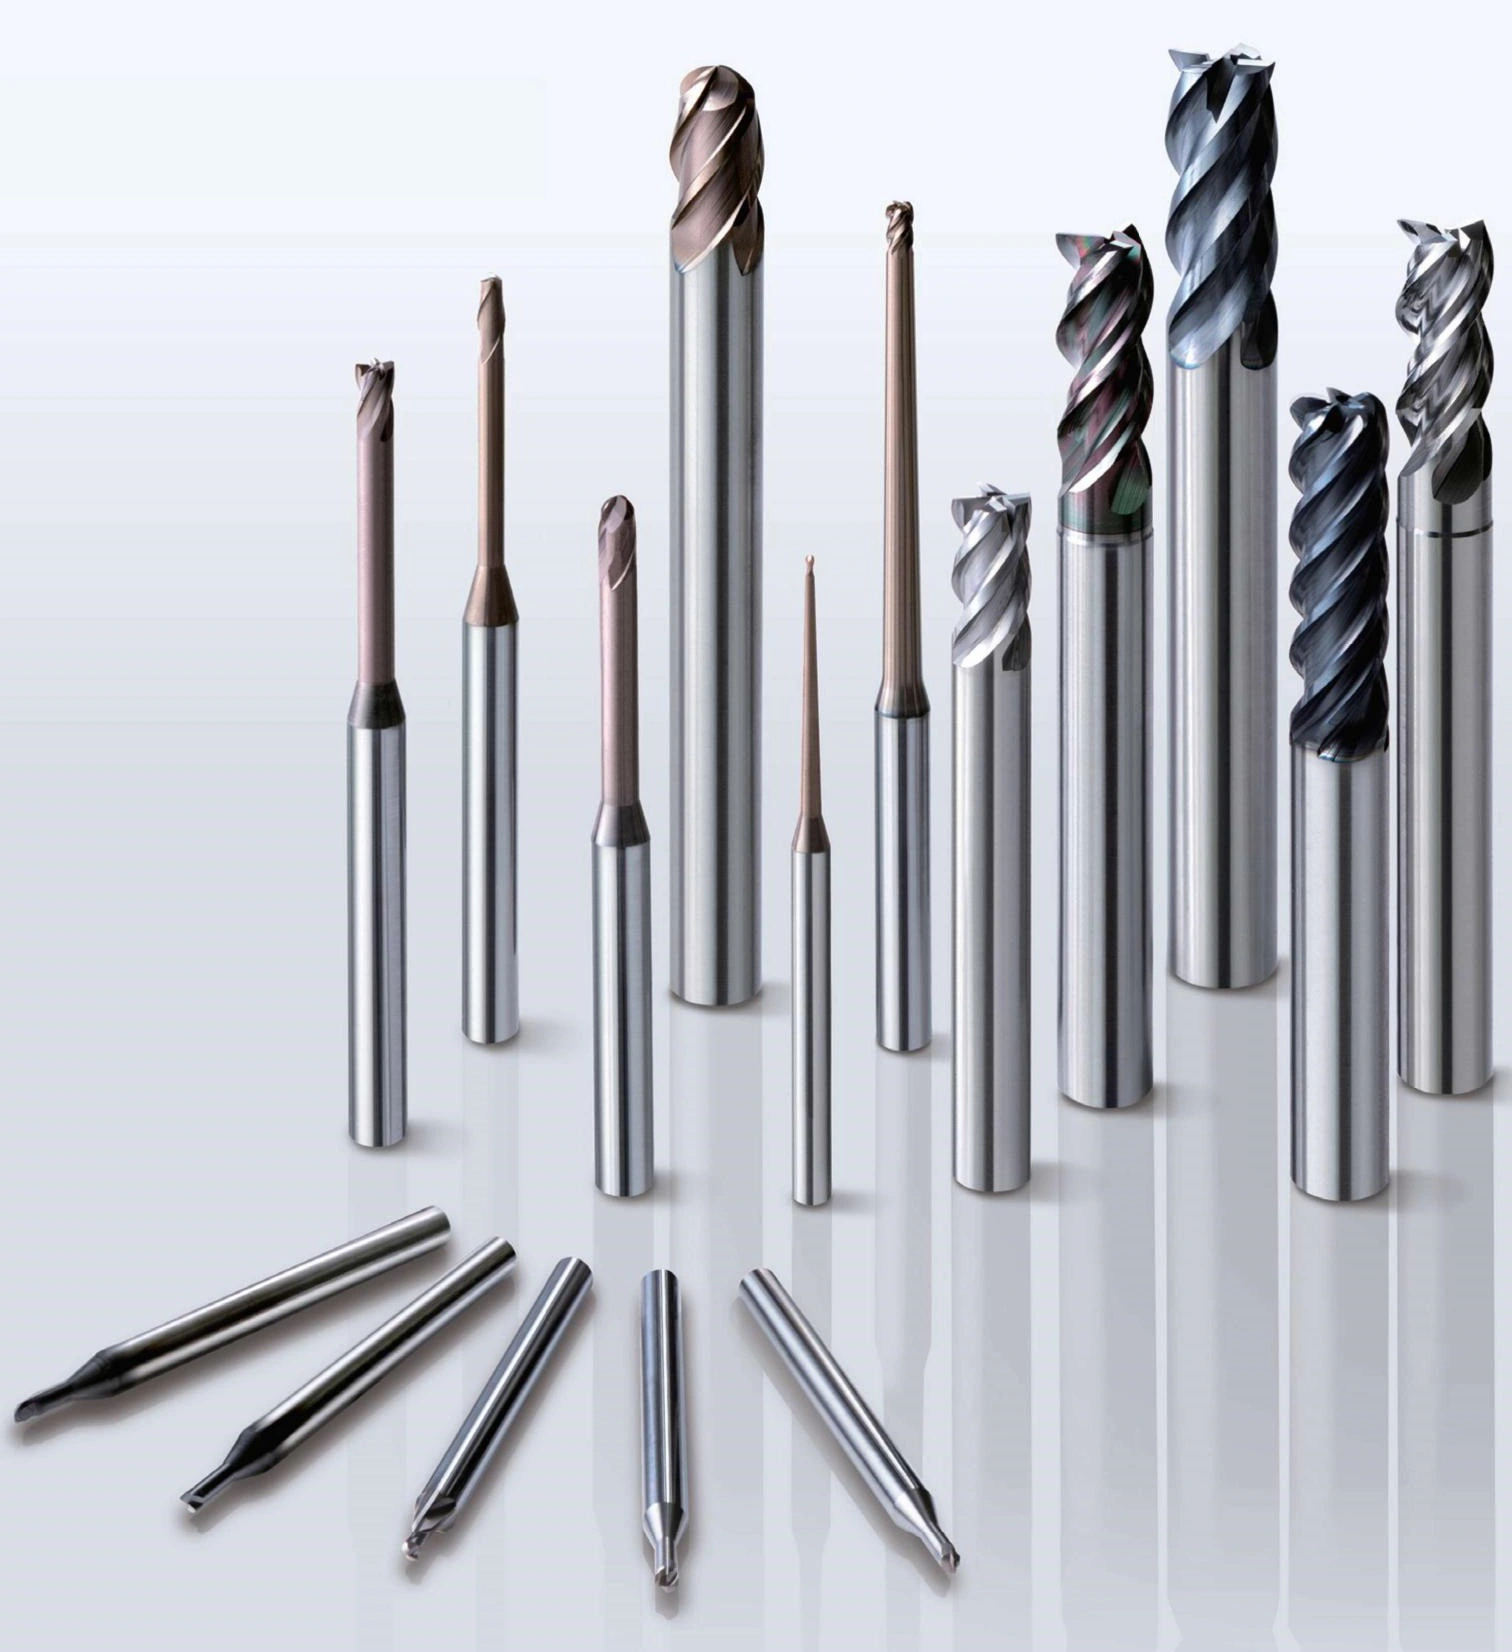
Khi sử dụng dao phay mặt, vật liệu làm lưỡi cắt và thiết kế hình học của dao ảnh hưởng đáng kể đến hiệu suất. Một số yếu tố quan trọng gồm:
– Vật liệu dao: Phổ biến nhất là thép gió (HSS), hợp kim cứng (carbide), ceramic hoặc CBN. Mỗi loại có ưu và nhược điểm riêng. HSS dễ mài, giá rẻ nhưng mòn nhanh. Carbide bền, cắt nhanh, chịu nhiệt tốt, phù hợp cho cắt tốc độ cao
– Góc cắt: Dao có góc cắt dương thường cho bề mặt mịn, lực cắt nhỏ nhưng dễ mẻ dao; dao có góc cắt âm bền hơn, dùng cho cắt thô
– Số lưỡi cắt (me cắt): Dao càng nhiều me thì bề mặt càng mịn nhưng dễ gây rung. Dao ít me tạo phoi lớn, dùng cho cắt thô, giảm rung tốt hơn
– Thiết kế rãnh thoát phoi: Rộng rãi, dốc thoát phoi tốt giúp giảm nhiệt và ma sát, hạn chế kẹt dao
Việc cân nhắc kỹ yếu tố thiết kế khi lựa chọn dao sẽ giúp tối ưu hiệu quả cắt và hạn chế các sự cố trong quá trình vận hành
2.3. Thông số cắt: Tốc độ, lượng chạy dao và chiều sâu cắt
Ba thông số quan trọng khi sử dụng dao phay mặt là tốc độ cắt (Vc), lượng chạy dao (f) và chiều sâu cắt (ap). Đây là những thông số có ảnh hưởng trực tiếp đến hiệu suất gia công và tuổi thọ dao:
– Tốc độ cắt (Vc) quá cao có thể làm dao nóng nhanh, gây mòn nhiệt hoặc gãy dao. Nếu quá thấp thì giảm năng suất và có thể gây rung
– Lượng chạy dao (f) xác định lượng di chuyển dao mỗi vòng quay hoặc mỗi răng cắt. Chạy dao quá lớn gây vỡ me, rung; quá nhỏ thì phoi không đều, dễ gây mài mòn
– Chiều sâu cắt (ap) ảnh hưởng đến khả năng loại bỏ vật liệu. Cắt sâu làm tăng lực cắt, đòi hỏi máy khỏe và dao bền; cắt nông thì giảm hiệu suất và làm mòn dao nhanh
Việc cân đối giữa ba thông số này theo loại vật liệu, công suất máy và thiết kế dao là yếu tố cốt lõi để tối ưu hóa quá trình sử dụng dao phay mặt
Các yếu tố ảnh hưởng đến hiệu suất cắt khi sử dụng dao phay mặt
2.4. Độ cứng vững của hệ thống máy và gá kẹp
Hệ thống máy và cách gá kẹp phôi ảnh hưởng lớn đến độ ổn định khi phay. Một hệ thống thiếu độ cứng sẽ dẫn đến rung động, giảm chất lượng bề mặt và làm hư hại dao nhanh chóng. Các yếu tố cần đảm bảo gồm:
– Máy phay phải có trục chính khỏe, không bị rơ, có khả năng cắt ổn định ở tốc độ cao
– Gá kẹp phôi cần chắc chắn, dùng ê-tô chuyên dụng hoặc đồ gá phù hợp, tránh hiện tượng xê dịch hoặc rung phôi khi gia công
– Gá kẹp dao sử dụng collet hoặc bầu dao chất lượng cao, đảm bảo độ đồng tâm và vững chắc
Nếu hệ thống không đủ cứng vững, dao sẽ nhanh mòn, rung động liên tục và thậm chí gãy trong quá trình làm việc
2.5. Làm mát và bôi trơn khi sử dụng dao phay mặt
Làm mát đóng vai trò rất quan trọng trong quá trình sử dụng dao phay mặt, đặc biệt là khi cắt ở tốc độ cao hoặc với vật liệu khó gia công:
– Dùng dung dịch làm mát dạng nước giúp giảm nhiệt, làm trơn bề mặt cắt và cuốn phoi hiệu quả, phù hợp với thép và hợp kim khó cắt
– Dầu bôi trơn thích hợp khi gia công kim loại màu hoặc phay tinh, giúp giảm ma sát và cải thiện chất lượng bề mặt
– Làm mát bằng khí nén hoặc thổi gió thường được dùng với nhôm hoặc khi cần loại bỏ phoi khô, tránh gây dính dao
Việc chọn đúng phương pháp làm mát và kiểm soát lưu lượng làm mát sẽ giúp kéo dài tuổi thọ dao và nâng cao hiệu suất gia công
2.6. Hiện tượng mài mòn dao và cách nhận biết
Trong quá trình sử dụng, dao phay mặt sẽ bị mài mòn theo thời gian. Việc theo dõi và nhận biết sớm các dấu hiệu mòn dao giúp tránh hỏng chi tiết và bảo vệ dao:
– Mòn lưỡi cắt: Xuất hiện vết xước, mẻ trên cạnh cắt, giảm chất lượng bề mặt và phát sinh tiếng kêu lớn
– Hiện tượng phoi bám: Phoi bám vào lưỡi dao gây xước bề mặt phôi và nóng dao
– Rung động tăng: Cảm giác máy rung mạnh, tiếng dao kêu bất thường do dao mất cân bằng hoặc gãy me
Khi phát hiện các dấu hiệu trên cần dừng máy để kiểm tra và thay dao kịp thời, tránh gây hư hại cho cả máy và chi tiết gia công
2.7. Kỹ năng vận hành và theo dõi quá trình cắt
Yếu tố con người cũng ảnh hưởng trực tiếp đến hiệu suất khi sử dụng dao phay mặt. Người vận hành cần có kinh nghiệm, nắm vững nguyên lý cắt và cách điều chỉnh thông số phù hợp. Một số kỹ năng cần thiết gồm:
– Đọc hiểu bảng thông số cắt do nhà sản xuất dao cung cấp
– Biết cách nghe âm thanh và cảm nhận độ rung để nhận biết hiện tượng bất thường
– Quan sát hình dạng phoi để điều chỉnh lượng chạy dao hoặc tốc độ
– Biết thay đổi chiến lược gia công: cắt thô trước, cắt tinh sau để tăng độ bền dao
Sự kết hợp giữa hiểu biết kỹ thuật và kinh nghiệm thực tế sẽ giúp vận hành máy hiệu quả, tiết kiệm chi phí và thời gian

Các yếu tố ảnh hưởng đến hiệu suất cắt khi sử dụng dao phay mặt
Việc sử dụng dao phay mặt hiệu quả không đơn thuần là chọn đúng dao mà còn phụ thuộc vào nhiều yếu tố như loại vật liệu phôi, thiết kế dao, thông số cắt, độ cứng vững máy, làm mát và kỹ năng vận hành. Mỗi yếu tố đều có ảnh hưởng nhất định đến hiệu suất cắt, chất lượng bề mặt và tuổi thọ dao. Bằng cách hiểu và tối ưu hóa từng yếu tố này, doanh nghiệp có thể nâng cao năng suất gia công, giảm chi phí bảo trì và đảm bảo sản phẩm đạt chất lượng cao nhất.